وبلاگ
کنترل کیفیت جوش استیل؛ راهنمای تست VT، PT و UT
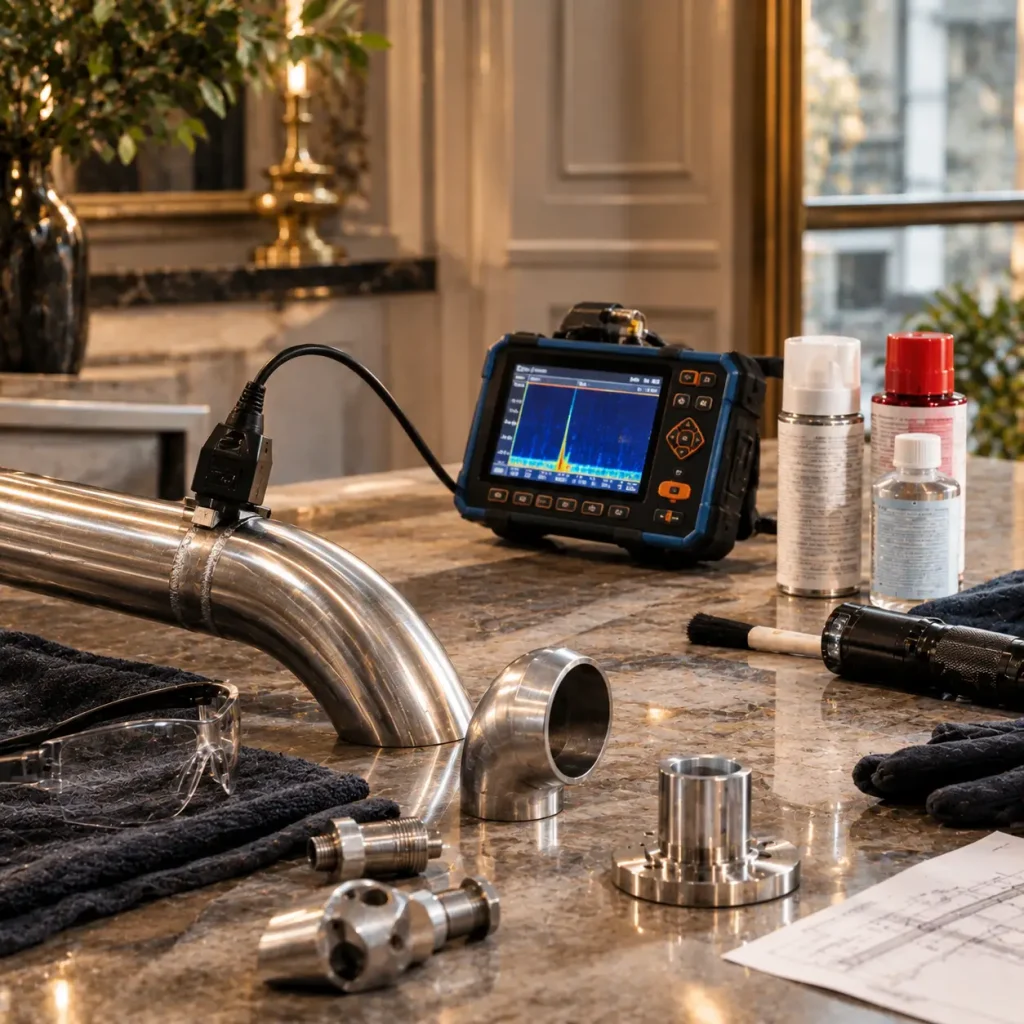
کنترل کیفیت جوش استیل؛ تستهای بازرسی چشمی، مایع نافذ و التراسونیک زمانی اهمیت پیدا میکنند که ظاهر مناسب جوش بهتنهایی برای تأیید کیفیت اتصال کافی نباشد. یک جوش ممکن است از نظر ظاهری تمیز و یکنواخت باشد، اما در سطح یا داخل آن ناپیوستگیهایی وجود داشته باشد که فقط با روشهای بازرسی تخصصی قابل شناسایی هستند. به همین دلیل، کنترل جوش از مشاهده سطح شروع میشود و در پروژههای حساس میتواند به آزمونهای غیرمخرب دقیقتر برسد.
در این راهنما تفاوت بازرسی چشمی یا VT، تست مایع نافذ یا PT و آزمون التراسونیک یا UT را بررسی میکنیم؛ میبینیم هر روش چه عیوبی را پیدا میکند، چه محدودیتهایی دارد و چرا نمیتوان یک روش را برای همه جوشهای استیل بهترین گزینه دانست. همچنین به معیارهای پذیرش، مستندسازی نتایج و نکاتی میپردازیم که هنگام سفارش ساخت نرده، پله، اتصالات یا سازههای استیل به کارفرما کمک میکنند کیفیت جوش را دقیقتر ارزیابی کند.
چرا کنترل کیفیت جوش استیل فقط به ظاهر آن محدود نمیشود؟
ظاهر جوش اولین نشانه کیفیت است، اما آخرین مرحله ارزیابی نیست. در بازرسی چشمی میتوان مواردی مانند شکل و پروفیل جوش، بریدگی کناره، همراستایی، ترکهای قابل مشاهده، تخلخل سطحی و برخی ناهماهنگیهای هندسی را بررسی کرد. استاندارد ISO 17637 نیز بازرسی چشمی اتصالات جوشی را بهعنوان یک روش مشخص برای ارزیابی جوشهای ذوبی معرفی میکند.
مشکل از جایی شروع میشود که عیب در عمق اتصال قرار داشته باشد یا از سطح قابل مشاهده نباشد. در چنین شرایطی، بازرسی چشمی نمیتواند بهتنهایی پاسخ کاملی ارائه دهد. تست مایع نافذ برای پیدا کردن ناپیوستگیهایی که به سطح راه دارند کاربرد دارد، در حالی که روشهای اولتراسونیک برای بررسی حجم ماده و برخی ناپیوستگیهای داخلی استفاده میشوند.
بنابراین کیفیت جوش باید متناسب با نوع اتصال، جنس و ضخامت قطعه، شرایط کاری، حساسیت پروژه و معیار پذیرش تعیین شود. برای یک قطعه تزئینی ممکن است کنترل ظاهری و PT کافی باشد، اما یک اتصال حساس و باربر میتواند به سطح بازرسی گستردهتری نیاز داشته باشد.
عیوب رایج جوش استیل که باید در بازرسی بررسی شوند
عیب جوش فقط به ترک محدود نمیشود. بسته به فرآیند جوشکاری، طراحی اتصال و شرایط اجرا، ناپیوستگیهایی مانند تخلخل، ذوب ناقص، نفوذ ناقص، بریدگی کناره، رویهمافتادگی، ترک، حفره انتهایی و ناهماهنگی پروفیل ممکن است ایجاد شوند.
استاندارد ISO 5817:2023 برای اتصالات جوشی ذوبی در فولاد، نیکل، تیتانیوم و آلیاژهای آنها سطوح کیفی B، C و D را برای ارزیابی ناپیوستگیها تعریف میکند؛ سطح B سختگیرانهترین سطح از این سه مورد است. این استاندارد همچنین تأکید میکند که سطح کیفی موردنیاز باید متناسب با کاربرد و الزامات پروژه تعیین شود.
نکته مهم این است که وجود یک نشانه در تست لزوماً به معنای مردود بودن قطعه نیست. نتیجه باید با معیار پذیرش مربوط به همان پروژه، استاندارد یا مشخصات فنی مقایسه شود. به همین دلیل، گزارش بازرسی حرفهای فقط نباید بنویسد «عیب مشاهده شد»؛ بلکه باید نوع نشانه، محل آن و نتیجه ارزیابی نسبت به معیار تعیینشده را مشخص کند.
ترک و حفرههای سطحی
ترک از عیوبی است که در بسیاری از کاربردهای مهندسی اهمیت بالایی دارد، زیرا میتواند مسیر گسترش شکست را فراهم کند. برخی ترکها با چشم قابل مشاهدهاند، اما ترکهای بسیار ریز یا ترکهایی که در شرایط خاص قرار گرفتهاند ممکن است نیازمند روشهای حساستر باشند.
تخلخل نیز بسته به اندازه، تعداد، محل و معیار پذیرش میتواند اهمیت متفاوتی داشته باشد. بازرسی چشمی در صورت باز بودن حفره به سطح ممکن است نشانههایی از آن را نشان دهد، اما PT میتواند برای آشکارسازی ناپیوستگیهایی که به سطح باز هستند کمککننده باشد. معیار پذیرش باید از استاندارد یا مشخصات پروژه گرفته شود و نباید صرفاً براساس ظاهر تصمیمگیری کرد.
ذوب ناقص و نفوذ ناقص
ذوب ناقص زمانی اتفاق میافتد که اتصال مناسب بین فلز جوش و سطح موردنظر شکل نگرفته باشد. نفوذ ناقص نیز به معنای نرسیدن فلز جوش به میزان موردنیاز در ریشه اتصال است. این دو مورد اهمیت ویژهای دارند، زیرا ممکن است بخشی از مشکل درون اتصال قرار داشته باشد و با نگاه کردن به سطح خارجی بهسادگی مشخص نشود.
برای همین، انتخاب روش بازرسی باید با هندسه اتصال و نوع عیب مورد انتظار هماهنگ شود. در پروژههایی که بررسی ناپیوستگیهای داخلی اهمیت دارد، روشهایی مانند UT یا در برخی کاربردها RT میتوانند در کنار VT مورد استفاده قرار گیرند.
بازرسی چشمی جوش استیل یا VT چیست؟
بازرسی چشمی یا Visual Testing سادهترین مرحله ارزیابی جوش است و در بسیاری از برنامههای کنترل کیفیت بهعنوان نقطه شروع بازرسی در نظر گرفته میشود. این روش به تجهیزات پیچیدهای نیاز ندارد، اما اجرای دقیق آن صرفاً نگاه کردن به خط جوش نیست.
بازرس باید سطح را از نظر تمیزی، شکل اتصال، پروفیل جوش، بریدگی کناره، همراستایی، ترکهای قابل مشاهده، حفرههای سطحی و سایر نشانههای قابل مشاهده بررسی کند. در صورت نیاز نیز ابزارهای اندازهگیری جوش برای کنترل ابعاد و شکل استفاده میشوند.
استاندارد ISO 17637 مشخصاً به روش بازرسی چشمی اتصالات جوشی میپردازد و حتی امکان استفاده از بازرسی چشمی برای بررسی اتصال پیش از جوشکاری را نیز در دامنه خود قرار میدهد.
مزیت اصلی VT سرعت و سادگی آن است؛ محدودیتش نیز روشن است: چیزی که در سطح یا از مسیر دید قابل تشخیص نیست، با این روش قابل ارزیابی کامل نخواهد بود.
در بازرسی چشمی چه مواردی بررسی میشود؟
در یک کنترل چشمی مناسب میتوان مواردی مانند ترک قابل مشاهده، بریدگی کناره، رویهمافتادگی، تخلخل باز به سطح، شکل نامناسب گرده، ناهماهنگی قطعات، پاشش و وضعیت کلی سطح جوش را بررسی کرد. در پروژههای دقیقتر، ابعاد جوش نیز با گیجهای مخصوص کنترل میشود.
در مورد استیل، وضعیت ظاهری اطراف جوش نیز اهمیت دارد. تغییر رنگ ناشی از حرارت، آلودگی سطح و آثار عملیات نامناسب میتواند نیازمند تمیزکاری یا بررسی بیشتر باشد. معیار قابل قبول بودن این موارد باید با نوع کاربرد و مشخصات فنی پروژه تعیین شود.
تست مایع نافذ PT برای جوش استیل چگونه انجام میشود؟
تست مایع نافذ یا Penetrant Testing یکی از روشهای مهم آزمون غیرمخرب برای پیدا کردن ناپیوستگیهایی است که به سطح باز هستند. این روش برای مواد فلزی مختلف کاربرد دارد و برای موادی که غیرمغناطیسی هستند، از جمله بسیاری از انواع استیل زنگنزن، اهمیت ویژهای پیدا میکند.
اصل کار بر پایه نفوذ مایع به داخل ناپیوستگی سطحی است. سطح ابتدا باید بهدرستی آماده و تمیز شود، سپس مایع نافذ اعمال میشود. پس از زمان لازم برای نفوذ، ماده اضافی پاک شده و ظاهرکننده مورد استفاده قرار میگیرد تا نشانههای ناشی از ناپیوستگی قابل مشاهده شوند. ISO 3452-1:2021 این روش را برای شناسایی ناپیوستگیهایی مانند ترک، تاخوردگی، تخلخل و برخی موارد ذوب ناقص که به سطح باز هستند تعریف میکند.
نکته کلیدی این است که PT عیب کاملاً داخلی و بسته را نشان نمیدهد. بنابراین نباید از آن انتظار داشت جایگزین تمام روشهای بازرسی شود.
مراحل اصلی تست PT
فرآیند تست مایع نافذ به نوع سیستم مورد استفاده و دستورالعمل آزمون وابسته است، اما اصول آن شامل آمادهسازی سطح، اعمال نافذ، زمان نفوذ، حذف ماده اضافی، اعمال ظاهرکننده و ارزیابی نشانههاست. تمیزی سطح اهمیت زیادی دارد؛ آلودگی، روغن، پوشش یا مواد اضافی میتواند مانع ورود مایع به ناپیوستگی شود.
پس از مشاهده نشانهها، باید محل و شکل آنها ثبت و با معیار پذیرش مقایسه شود. ISO 23277:2015 برای نشانههای حاصل از ناپیوستگیهای باز به سطح در جوشهای فلزی، سطوح پذیرش مشخصی را تعریف میکند و ارتباط آن را با استانداردها و مشخصات جوشکاری توضیح میدهد.
PT چه عیوبی را پیدا نمیکند؟
اگر ناپیوستگی کاملاً زیر سطح قرار داشته باشد و راهی به سطح نداشته باشد، مایع نافذ نمیتواند آن را آشکار کند. برای همین، عیوب داخلی مانند برخی موارد ذوب ناقص یا ناپیوستگیهای عمقی ممکن است نیاز به روش دیگری داشته باشند.
این محدودیت نشان میدهد که انتخاب تست باید از سؤال اصلی بازرسی شروع شود: «دقیقاً دنبال چه نوع عیبی هستیم؟» اگر هدف پیدا کردن ترک سطحی در یک قطعه استیل باشد، PT میتواند بسیار کاربردی باشد؛ اما برای بررسی عمق اتصال، باید روش مناسب دیگری نیز بررسی شود.
تست التراسونیک UT در جوش استیل چیست؟
آزمون التراسونیک یا Ultrasonic Testing با استفاده از امواج صوتی با فرکانس بالا، اطلاعاتی درباره ناپیوستگیهای داخل قطعه ارائه میکند. در این روش، امواج وارد ماده میشوند و بازتاب آنها توسط تجهیزات ثبت و تحلیل میشود. بنابراین UT از نظر ماهیت با VT و PT تفاوت دارد و هدف آن صرفاً بررسی ظاهر سطح نیست.
با این حال، UT برای تمام جوشهای استیل به یک اندازه ساده و قابل اتکا نیست. ساختار برخی فولادهای زنگنزن آستنیتی میتواند باعث پراکندگی و تغییر مسیر پرتو صوتی و افزایش پیچیدگی تفسیر نتایج شود. منابع تخصصی نیز این موضوع را یکی از چالشهای مهم بازرسی اولتراسونیک جوشهای آستنیتی میدانند.
استاندارد ISO 17640 روشها و سطوح آزمون التراسونیک جوشها را مشخص میکند، اما دامنه آن شرایط مشخصی دارد و نباید بدون توجه به جنس، ضخامت و هندسه قطعه برای هر جوش استیل بهصورت عمومی اعمال شود.
UT برای چه نوع عیوبی مناسبتر است؟
UT زمانی ارزش بیشتری پیدا میکند که هدف بررسی ناپیوستگیهایی باشد که صرفاً از روی سطح قابل مشاهده نیستند. بسته به تکنیک، هندسه قطعه و تنظیمات آزمون، این روش میتواند برای بررسی حجم جوش و شناسایی برخی ناپیوستگیهای داخلی مورد استفاده قرار گیرد.
در پروژههای پیشرفتهتر ممکن است از Phased Array یا PAUT استفاده شود. این تکنیک امکان کنترل الکترونیکی جهت پرتوها، تصویربرداری و ذخیره دادههای آزمون را فراهم میکند و برای بعضی کاربردهای بازرسی جوش استیل توسعه یافته است. با این حال، انتخاب آن باید بر اساس طرح بازرسی و شرایط واقعی قطعه انجام شود، نه صرفاً به دلیل پیشرفتهتر بودن تجهیزات.
تفاوت VT، PT و UT در کنترل کیفیت جوش استیل
انتخاب بین این سه روش به نوع عیبی بستگی دارد که قرار است شناسایی شود. VT سطح و هندسه قابل مشاهده را بررسی میکند؛ PT برای ناپیوستگیهایی مناسب است که به سطح باز هستند؛ UT برای بررسی برخی ناپیوستگیهای داخلی کاربرد دارد.
| روش | محدوده اصلی بررسی | نمونه عیوب قابل شناسایی | مزیت اصلی | محدودیت مهم |
|---|---|---|---|---|
| VT | سطح و هندسه جوش | ترک قابل مشاهده، بریدگی، پروفیل نامناسب، برخی تخلخلهای سطحی | سریع و ساده | عیوب داخلی را نشان نمیدهد |
| PT | ناپیوستگیهای باز به سطح | ترک سطحی، برخی تخلخلها و ناپیوستگیهای سطحی | مناسب برای استیل غیرمغناطیسی | به تمیزی سطح وابسته است و عیوب بسته داخلی را نمیبیند |
| UT | حجم و داخل اتصال | برخی ناپیوستگیهای داخلی و صفحهای | امکان بررسی داخل قطعه | به هندسه، ضخامت، جنس و مهارت اپراتور وابسته است |
این جدول به معنای رتبهبندی روشها نیست. ممکن است یک پروژه به VT و PT نیاز داشته باشد و پروژهای دیگر علاوه بر آنها به UT یا روش دیگری احتیاج داشته باشد. انتخاب روش باید بر اساس مشخصات فنی، ریسک، نوع اتصال و معیار پذیرش انجام شود.
آیا برای هر جوش استیل باید هر سه تست انجام شود؟
خیر. انجام همزمان VT، PT و UT برای همه جوشها نه ضروری است و نه لزوماً منطقی. بازرسی مناسب باید متناسب با سطح ریسک و هدف آزمون تعریف شود. در یک برنامه کنترل کیفیت، ابتدا باید مشخص شود چه چیزی قرار است اثبات شود و سپس روش بازرسی مناسب انتخاب شود.
برای نمونه، در یک قطعه دکوراتیو استیل که ظاهر سطح اهمیت زیادی دارد، VT ممکن است نقش اصلی داشته باشد و PT برای بررسی ناپیوستگیهای سطحی در نقاط حساس اضافه شود. در مقابل، اگر یک اتصال دارای اهمیت سازهای باشد و بررسی داخل جوش موردنیاز باشد، ممکن است روشهای حجمی مانند UT نیز وارد برنامه شوند.
حتی منابع تخصصی NDT نیز تأکید میکنند که «روش بیشتر» الزاماً به معنی «بازرسی بهتر» نیست؛ هر روش باید هدف مشخصی داشته باشد و براساس مشخصات پروژه انتخاب شود.
معیار پذیرش جوش استیل چگونه تعیین میشود؟
یکی از اشتباهات رایج این است که تصور شود هر نشانهای که در تست دیده شود، به معنی مردود بودن جوش است. در بازرسی حرفهای، وجود ناپیوستگی با «قابل قبول بودن» آن یکسان نیست. نتیجه باید با معیار پذیرش تعیینشده برای پروژه مقایسه شود.
ISO 5817:2023 سه سطح کیفی B، C و D را برای انواع مشخصی از اتصالات جوشی تعریف میکند و سطح B سختگیرانهترین سطح است. این استاندارد برای انواع مختلف ناپیوستگی، الزامات کیفی ارائه میکند.
از طرف دیگر، برای PT استاندارد ISO 23277:2015 سطوح پذیرش نشانههای حاصل از ناپیوستگیهای باز به سطح را مشخص میکند. بنابراین گزارش بازرسی باید مشخص کند ارزیابی براساس کدام استاندارد، مشخصات فنی، نقشه یا معیار قراردادی انجام شده است.
در پروژههای سازهای استیل نیز ممکن است کدهای تخصصی مانند AWS D1.6 مطرح باشند. این کد برای ساخت، مونتاژ و اجرای سازهها و قطعات جوشی که حداقل یکی از مواد متصلشونده استیل زنگنزن است، الزامات مشخصی دارد.
کنترل کیفیت جوش استیل از چه مرحلهای باید شروع شود؟
کنترل کیفیت را نباید به لحظهای موکول کرد که قطعه کاملاً ساخته شده است. کیفیت اتصال تحت تأثیر طراحی، آمادهسازی قطعات، نحوه اجرای جوش و کنترل حین تولید قرار دارد. اگر ایراد در مراحل ابتدایی ایجاد شود، شناسایی زودهنگام آن میتواند از دوبارهکاری و آسیب به قطعه جلوگیری کند.
یک روند منطقی میتواند شامل بررسی نقشه و مشخصات فنی، کنترل آمادهسازی اتصال، کنترل وضعیت قطعات قبل از جوش، بازرسی حین اجرا و سپس بازرسی نهایی باشد. بعد از پایان کار نیز در صورت نیاز تستهای غیرمخرب انتخابشده اجرا و نتایج ثبت میشوند.
در جوشهای استیل، وضعیت سطح اطراف اتصال نیز اهمیت دارد. اگر قرار است سطح نهایی ظاهر دکوراتیو داشته باشد، آثار حرارت، آلودگی یا پرداخت نامناسب میتواند حتی در شرایطی که اتصال از نظر مکانیکی قابل قبول است، کیفیت ظاهری پروژه را کاهش دهد. بنابراین کنترل کیفیت باید هم هدف فنی و هم الزامات ظاهری پروژه را در نظر بگیرد.
گزارش بازرسی جوش باید شامل چه اطلاعاتی باشد؟
گزارش خوب باید امکان ردیابی نتیجه را فراهم کند. نام پروژه، قطعه یا محل اتصال، روش بازرسی، تاریخ انجام آزمون، مشخصات موردنیاز آزمون، محل نشانههای مشاهدهشده و نتیجه ارزیابی از اطلاعاتی هستند که بسته به نوع پروژه میتوانند در گزارش ثبت شوند.
در روشهای NDT، وضعیت تجهیزات و اجرای صحیح روش نیز اهمیت دارد. برای PT باید آمادهسازی سطح و مراحل آزمون طبق روش تعریفشده انجام شود و در UT، تنظیمات و طرح اسکن باید با جنس و هندسه قطعه سازگار باشد. در روشهای پیشرفتهتر، امکان ذخیره دادههای آزمون نیز میتواند به مستندسازی و بازبینی نتایج کمک کند.
برای کارفرما، داشتن گزارش مکتوب یک مزیت مهم دارد؛ زیرا کیفیت قطعه فقط براساس ظاهر تحویلگرفتهشده قضاوت نمیشود و سابقهای از نحوه ارزیابی اتصال باقی میماند.
هنگام سفارش سازه استیل، کیفیت جوش را چطور بررسی کنیم؟
اگر قرار است نرده، پله، پارتیشن، سازه سفارشی یا قطعه دکوراتیو استیل سفارش دهید، بهتر است قبل از شروع تولید درباره سطح کنترل کیفیت توافق شود. سؤال مهم این نیست که «جوشکاری انجام میشود یا نه»، بلکه باید مشخص باشد جوشها چگونه کنترل و تحویل میشوند.
موارد زیر میتوانند در مشخصات سفارش بررسی شوند:
- نوع و محل اتصالات جوشی مشخص باشد.
- الزامات ظاهری جوش از قبل تعیین شود.
- در صورت نیاز، روشهای VT یا PT در قرارداد یا مشخصات پروژه ذکر شوند.
- برای اتصالات حساس، نیاز به آزمون حجمی مانند UT بررسی شود.
- معیار پذیرش مشخص باشد و صرفاً عبارت «جوش باکیفیت» نوشته نشود.
- نتیجه بازرسیهای انجامشده قابل ثبت و پیگیری باشد.
- وضعیت پرداخت و تمیزکاری سطح استیل بعد از جوش نیز مشخص شود.
در پروژههای معماری، علاوه بر استحکام اتصال، یکنواختی ظاهر، تمیزی سطح و کیفیت پرداخت اهمیت زیادی دارد. به همین دلیل بهتر است نمونه اجرا، جزئیات اتصال و سطح نهایی قبل از تولید تعداد زیاد قطعات تأیید شود.
اجرای سازه استیل با کنترل کیفیت دقیق در آرت استیل مکث
در پروژههایی که کیفیت ظاهری و اجرای دقیق سازه استیل همزمان اهمیت دارد، کنترل اتصال باید بخشی از فرآیند ساخت باشد، نه یک مرحله فرعی در پایان کار. آرت استیل مکث در زمینه تأمین لوله، پروفیل و ورق استیل و ساخت قطعات و سازههایی مانند نرده، پله، اسپایدر، اتصالات، ویترین، پارتیشن و سازههای سفارشی فعالیت میکند.
برای پروژههای استیل، نوع اتصال، محل جوش، میزان دیدهشدن آن و الزامات نهایی پروژه باید از ابتدا در فرآیند طراحی و ساخت در نظر گرفته شوند. در پروژههایی که نیاز به کنترلهای تخصصی وجود دارد نیز میتوان سطح بازرسی را متناسب با مشخصات فنی و حساسیت کار تعیین کرد.
اگر هدف شما ساخت یک سازه استیل سفارشی است، بهتر است هنگام استعلام فقط قیمت را مقایسه نکنید؛ درباره جنس متریال، جزئیات اتصال، کیفیت پرداخت، فرآیند کنترل و نحوه تحویل پروژه نیز سؤال کنید. آرت استیل مکث؛ مرکز ساخت سازههای تمام استیل
سوالات متداول درباره کنترل کیفیت جوش استیل
آیا بازرسی چشمی برای کنترل کیفیت جوش استیل کافی است؟
برای بسیاری از کنترلهای اولیه، VT نقطه شروع مهمی است؛ اما نمیتواند عیوبی را که زیر سطح قرار دارند بهطور کامل شناسایی کند. در صورت نیاز پروژه، تستهایی مانند PT یا UT باید متناسب با نوع عیب مورد انتظار و معیار پذیرش به آن اضافه شوند.
تست مایع نافذ برای کدام عیوب جوش استیل مناسب است؟
PT برای شناسایی ناپیوستگیهایی مناسب است که به سطح راه دارند؛ از جمله برخی ترکها، تخلخلها و ناپیوستگیهای سطحی. این روش نمیتواند عیوبی را که کاملاً در داخل قطعه قرار دارند و به سطح باز نیستند، نشان دهد.
آیا تست التراسونیک برای همه جوشهای استیل مناسب است؟
خیر. نتیجه UT به جنس ماده، ساختار جوش، ضخامت، هندسه اتصال، تکنیک مورد استفاده و مهارت اپراتور وابسته است. جوشهای آستنیتی استیل میتوانند چالشهای خاصی برای انتشار و تفسیر امواج اولتراسونیک ایجاد کنند؛ بنابراین روش آزمون باید متناسب با قطعه انتخاب شود.
تفاوت تست PT و UT در چیست؟
PT عمدتاً ناپیوستگیهایی را پیدا میکند که به سطح باز هستند، در حالی که UT برای بررسی برخی ناپیوستگیهای داخلی و حجم اتصال استفاده میشود. بنابراین این دو روش رقیب مستقیم یکدیگر نیستند و در بعضی پروژهها میتوانند مکمل هم باشند.
آیا وجود عیب در گزارش بازرسی یعنی جوش باید تعمیر شود؟
نه لزوماً. ابتدا باید نوع و اندازه نشانه با معیار پذیرش پروژه مقایسه شود. یک ناپیوستگی ممکن است براساس سطح کیفی یا مشخصات تعیینشده قابل قبول باشد یا در شرایط دیگر نیاز به تعمیر داشته باشد. تصمیم نهایی باید بر مبنای معیار فنی مربوط به همان پروژه باشد.
برای سازههای دکوراتیو استیل کدام تست مناسبتر است؟
پاسخ به نوع سازه و محل اتصال بستگی دارد. معمولاً کنترل ظاهری VT برای کیفیت سطح و پروفیل اهمیت دارد و در نقاطی که بررسی ناپیوستگیهای سطحی ضروری است، PT میتواند اضافه شود. برای اتصالاتی که بررسی داخلی آنها اهمیت دارد، ممکن است روشهای حجمی مانند UT نیز مطرح شوند.