وبلاگ
استیل ریختهگری یا فورجینگ؟ تفاوت در یراقآلات دکوراتیو
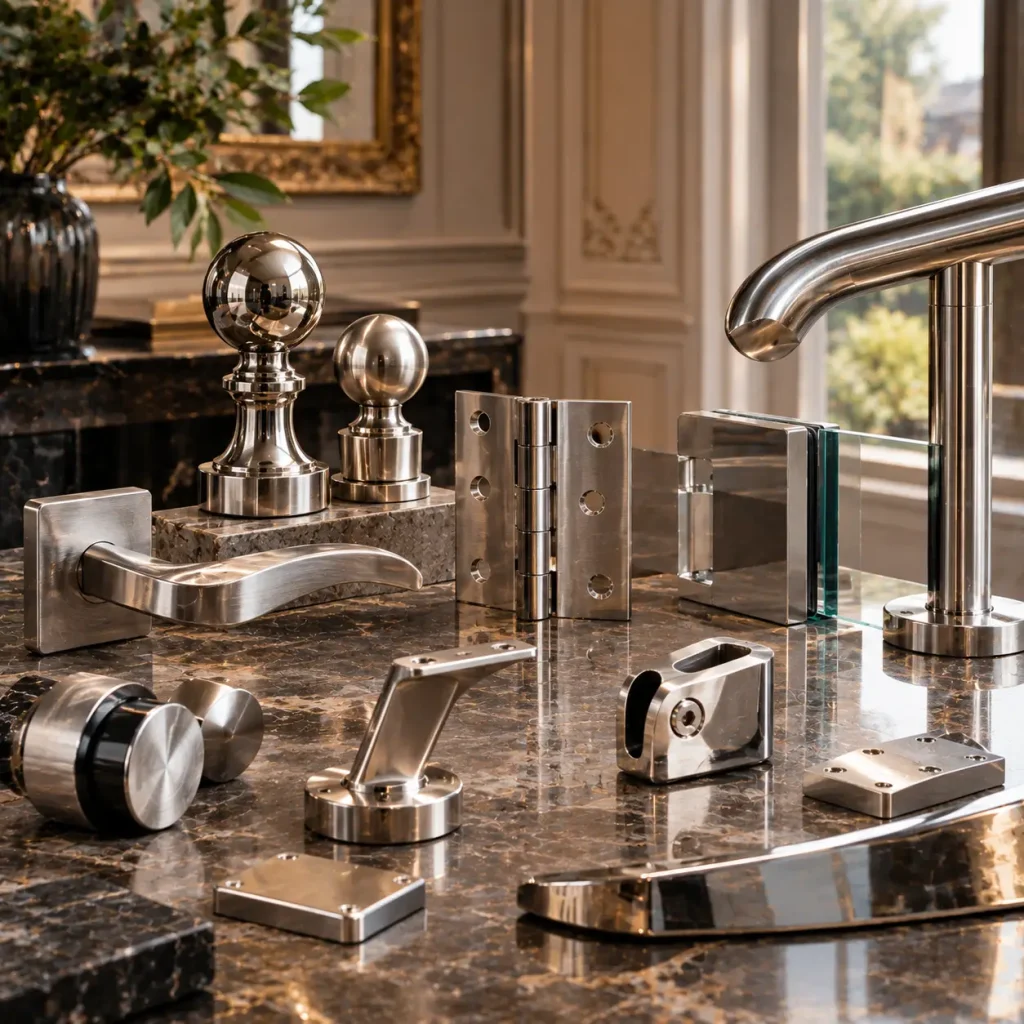
استیل ریختهگری یا فورجینگ؟ انتخاب بین این دو روش زمانی اهمیت پیدا میکند که قرار است یک یراقآلات، اتصال، پایه، براکت یا جزئیات معماری از استیل ساخته شود. ظاهر نهایی قطعه بهتنهایی نمیتواند روش تولید آن را مشخص کند؛ زیرا دو قطعه با شکل تقریباً مشابه ممکن است از مسیرهای کاملاً متفاوتی تولید شده باشند و از نظر ساختار، قابلیت ایجاد جزئیات و هزینه تولید شرایط متفاوتی داشته باشند. در ریختهگری، فلز مذاب داخل قالب شکل میگیرد و برای فرمهای پیچیده آزادی بیشتری ایجاد میشود. در فورجینگ، قطعه جامد تحت نیروی فشاری شکل داده میشود و فرآیند تغییر شکل پلاستیک میتواند خواص مکانیکی و جهتگیری ساختار را بهبود دهد.
ریختهگری استیل چیست و چگونه انجام میشود؟
در ریختهگری، ابتدا استیل تا حالت مذاب رسانده میشود و سپس در قالبی با هندسه موردنظر ریخته میشود. پس از انجماد، قطعه از قالب خارج شده و بسته به طراحی میتواند تحت عملیاتهایی مانند برش، سنگزنی، ماشینکاری، پرداخت و پولیش قرار گیرد. یکی از شاخههای مهم این فرآیند برای قطعات دکوراتیو، ریختهگری دقیق یا Investment Casting است که در آن قالب از یک الگوی مصرفشونده ساخته میشود و امکان تولید قطعات دارای انحنا، جزئیات و فرمهای نسبتاً پیچیده را فراهم میکند. منابع معماری استیل نیز ریختهگری دقیق را برای برخی اتصالات معماری، یراقآلات تخصصی و قطعات کوچک سازهای معرفی کردهاند.
مزیت مهم ریختهگری این است که شکل قطعه تا حد زیادی از طریق قالب ایجاد میشود. به همین دلیل، برای قطعاتی که دارای حفره، انحنا، تغییر ضخامت، برجستگی، فرورفتگی یا چند ویژگی در یک بدنه هستند، میتواند گزینه مناسبی باشد. البته کیفیت نهایی فقط به روش ریختهگری وابسته نیست و طراحی قالب، کیفیت مذاب، کنترل فرآیند و عملیات تکمیلی نقش مهمی دارند.
فورجینگ استیل چیست و چه تفاوتی با ریختهگری دارد؟
فورجینگ یا آهنگری، فرآیندی است که در آن قطعه فلزی در حالت جامد، معمولاً پس از گرمشدن، تحت نیروهای فشاری مانند پرس یا چکش شکل داده میشود. برخلاف ریختهگری، فلز برای قرار گرفتن در قالب به حالت مذاب درنمیآید. در این فرآیند، تغییر شکل مکانیکی فلز میتواند ساختار دانهای را اصلاح کرده و جریان دانهها را در راستای هندسه قطعه قرار دهد. انجمن صنعت فورج آمریکا نیز یکی از تفاوتهای اصلی فورج با ریختهگری را همین قابلیت ایجاد جریان دانه و بهبود خواص مکانیکی قابل پیشبینی عنوان میکند.
این ویژگی باعث شده قطعات فورجشده در کاربردهایی که استحکام، تحمل بار، ضربه یا خستگی مکانیکی اهمیت زیادی دارد مورد توجه باشند. البته این موضوع به معنی ضعیفبودن تمام قطعات ریختهگری نیست. کیفیت آلیاژ، طراحی قطعه، فرآیند تولید، عملیات حرارتی، کنترل کیفیت و کاربرد نهایی همگی در عملکرد قطعه اثر دارند.
در یراقآلات دکوراتیو، بنابراین نباید صرفاً گفت «فورج همیشه بهتر است». اگر هندسه قطعه پیچیده باشد، ریختهگری دقیق ممکن است آزادی طراحی بیشتری بدهد؛ اگر بار مکانیکی و قابلیت اطمینان ساختاری در اولویت باشد، فورجینگ میتواند مزیت مهمتری داشته باشد.
چرا روش تولید برای یراقآلات دکوراتیو اهمیت دارد؟
یراقآلات دکوراتیو استیل معمولاً دو وظیفه همزمان دارند: باید از نظر ظاهری با معماری پروژه هماهنگ باشند و در عین حال عملکرد مکانیکی مورد انتظار را انجام دهند. یک بست شیشه، پایه نرده، اتصال هندریل یا براکت فقط یک قطعه تزئینی نیست؛ ممکن است بخشی از بار مجموعه را نیز منتقل کند.
به همین دلیل، انتخاب روش ساخت باید از مرحله طراحی بررسی شود. اگر طراح فرمی پیچیده با چند سطح منحنی، گوشههای نرم یا اجزای یکپارچه ایجاد کرده باشد، تولید آن از یک قطعه فورج ساده ممکن است به ماشینکاری و عملیات بیشتری نیاز داشته باشد. در مقابل، ریختهگری دقیق میتواند بخش قابل توجهی از فرم را مستقیماً در قالب ایجاد کند. نمونههای صنعتی و معماری Investment Casting نیز برای همین ویژگی در تولید اتصالات، پایهها، براکتها، بستهای شیشه و قطعات تزئینی استفاده میشوند.
از طرف دیگر، اگر قطعه تحت بار مکانیکی قابل توجهی قرار دارد، صرفاً بهدلیل آزادی طراحی نباید ریختهگری را انتخاب کرد. عملکرد مورد انتظار باید ابتدا مشخص شود و سپس روش تولید متناسب با آن انتخاب شود.
ریختهگری یا فورجینگ؛ کدام برای فرمهای پیچیده بهتر است؟
ریختهگری یا فورجینگ برای پاسخ به این سؤال باید بین «پیچیدگی هندسی» و «نیاز مکانیکی» تفاوت قائل شد. ریختهگری، بهخصوص ریختهگری دقیق، برای ایجاد فرمهای پیچیده مزیت دارد؛ زیرا شکل اصلی قطعه توسط قالب ساخته میشود. این روش میتواند برای قطعات دارای انحنا، حفرهها، برجستگیها، اتصالات یکپارچه و جزئیات ظریف مناسب باشد.
فورجینگ بیشتر زمانی جذاب میشود که هندسه قطعه با فرآیند شکلدهی تحت فشار سازگار باشد و در کنار فرم، خواص مکانیکی اهمیت بالایی داشته باشند. در فورج، جهتگیری جریان دانهها میتواند با شکل قطعه هماهنگ شود و به ایجاد ساختاری مناسب برای تحمل بار کمک کند.
برای یک یراق دکوراتیو ساده با هندسه نسبتاً فشرده، فورج و سپس ماشینکاری میتواند راهکار مناسبی باشد. برای قطعهای که فرم بسیار پیچیده دارد و ساخت آن از شمش یا قطعه فورجشده به ماشینکاری گسترده نیاز دارد، ریختهگری دقیق ممکن است اقتصادیتر و منطقیتر باشد.
تفاوت استحکام و ساختار داخلی قطعات ریختهگری و فورج
تفاوت اصلی این دو روش فقط در ظاهر یا نحوه تولید نیست؛ فرآیند شکلگیری قطعه روی ساختار داخلی آن نیز اثر میگذارد. در فورجینگ، اعمال نیرو در حالت جامد موجب تغییر شکل و جریان یافتن ساختار فلز میشود. این فرآیند میتواند برخی ناپیوستگیها و ساختارهای نامطلوب موجود در ماده اولیه را اصلاح کرده و خواص مکانیکی قابل پیشبینیتری ایجاد کند.
در ریختهگری، فلز از حالت مذاب منجمد میشود. بنابراین کنترل انجماد، طراحی سیستم تغذیه، قالب و فرآیند تولید اهمیت زیادی دارد. عیوبی مانند تخلخل، انقباض یا ناخالصی میتوانند در ریختهگری ایجاد شوند، اما کیفیت تولیدکننده و کنترل فرآیند میتواند احتمال و اثر این مشکلات را کاهش دهد. به همین دلیل، عبارت «ریختهگری یعنی قطعه ضعیف» از نظر فنی دقیق نیست.
برای یراقآلات معماری که بار زیادی تحمل نمیکنند، پیچیدگی فرم و کیفیت سطح ممکن است اهمیت بیشتری از حداکثر استحکام داشته باشد. اما در یک اتصال سازهای یا قطعهای که بار قابل توجهی منتقل میکند، ارزیابی خواص مکانیکی و مسیر بارگذاری باید در اولویت قرار گیرد.
مقایسه ریختهگری و فورجینگ استیل برای یراقآلات دکوراتیو
جدول زیر یک تصویر کلی از تفاوت این دو فرآیند ارائه میدهد. البته نتیجه واقعی هر پروژه به آلیاژ، طراحی، فرآیند تولید و عملیات تکمیلی بستگی دارد.
| معیار | ریختهگری استیل | فورجینگ استیل |
|---|---|---|
| روش شکلدهی | ریختن فلز مذاب در قالب | تغییر شکل فلز جامد تحت فشار |
| پیچیدگی فرم | بسیار مناسب برای فرمهای پیچیده | وابسته به طراحی قالب و امکان شکلدهی |
| ساختار مکانیکی | وابسته به کیفیت انجماد و کنترل فرآیند | معمولاً ساختار مناسبتر برای کاربردهای پرفشار |
| جریان دانه | جریان دانه فورجی وجود ندارد | امکان جهتگیری جریان دانه در راستای قطعه |
| جزئیات دکوراتیو | قابلیت بالا، مخصوصاً در ریختهگری دقیق | محدودتر و وابسته به قالب و ماشینکاری |
| ماشینکاری بعدی | ممکن است برای سطوح دقیق لازم باشد | برای ابعاد و سطوح دقیق معمولاً مورد استفاده قرار میگیرد |
| تیراژ | برای برخی تولیدات سری مناسب | برای تولید سری میتواند اقتصادی باشد |
| هزینه قالب | وابسته به روش ریختهگری و پیچیدگی | قالب و تجهیزات فورج میتواند هزینه قابل توجهی داشته باشد |
| کاربرد مناسب | قطعات پیچیده، تزئینی و هندسی | قطعاتی با نیاز مکانیکی بالاتر و هندسه قابل فورج |
| سطح نهایی | وابسته به قالب و عملیات پرداخت | معمولاً نیازمند عملیات تکمیلی برای ظاهر دکوراتیو |
نکته مهم این جدول این است که هیچکدام را نمیتوان بدون شناخت کاربرد، «روش بهتر» نامید. انتخاب صحیح از محل استفاده و عملکرد مورد انتظار شروع میشود.
برای بست شیشه، پایه نرده و اتصالات دکوراتیو کدام روش بهتر است؟
یراقآلات مورد استفاده در نرده و شیشه معمولاً در معرض دید هستند؛ بنابراین علاوه بر عملکرد، کیفیت ظاهری نیز اهمیت دارد. قطعاتی مانند بست شیشه، پایه هندریل، اتصال لوله، براکت و پایههای دکوراتیو ممکن است دارای سطوح منحنی و فرمهای نسبتاً پیچیده باشند. در چنین شرایطی ریختهگری دقیق میتواند آزادی مناسبی برای طراحی ایجاد کند و پس از آن با ماشینکاری و پرداخت، سطوح عملکردی و ظاهری تکمیل شوند. نمونههای تخصصی قطعات معماری نیز استفاده از Investment Casting برای بستها، براکتها، پایهها و اتصالات دکوراتیو را نشان میدهند.
اما اگر یک اتصال وظیفه تحمل بار مشخصی دارد، باید علاوه بر ظاهر به مسیر انتقال نیرو، سطح مقطع، محل سوراخها و رزوهها و شرایط نصب توجه شود. در این حالت، انتخاب روش تولید باید با مشخصات مهندسی قطعه انجام شود.
برای پروژههای معماری، یک راهکار عملی این است که ابتدا نمونه یا نقشه قطعه بررسی شود و سپس مشخص شود کدام روش میتواند فرم موردنظر را با تعداد عملیات تکمیلی قابل قبول تولید کند.
نقش ماشینکاری و پرداخت در کیفیت نهایی قطعات استیل
ریختهگری یا فورجینگ پایان فرآیند نیست. در بسیاری از یراقآلات دکوراتیو، عملیات بعد از تولید اولیه بخش مهمی از کیفیت نهایی را تعیین میکند. سوراخهای دقیق، رزوهها، محل اتصال، سطوحی که با شیشه یا قطعه دیگر تماس دارند و قسمتهایی که باید کاملاً همراستا باشند، ممکن است به ماشینکاری نیاز داشته باشند.
در قطعات ریختهگری دقیق، هدف معمولاً رسیدن به یک فرم نزدیک به شکل نهایی است؛ اما این به معنی حذف کامل ماشینکاری نیست. منابع تولید یراقآلات معماری نیز فرآیندهایی مانند CNC، پرداخت، پولیش و آمادهسازی سطح را در کنار ریختهگری برای دستیابی به ابعاد و ظاهر نهایی مطرح میکنند.
در فورجینگ نیز ماشینکاری میتواند برای ایجاد سطوح دقیق، سوراخها، رزوهها و محلهای مونتاژ ضروری باشد. برای قطعاتی که در معرض دید هستند، نوع پرداخت نیز باید از ابتدا مشخص شود؛ زیرا سطح آینهای، براق، خشدار یا مات هرکدام حساسیت متفاوتی نسبت به ایرادات سطحی دارند.
هزینه تولید؛ ریختهگری ارزانتر است یا فورجینگ؟
مقایسه قیمت فقط با گفتن «ریختهگری ارزانتر است» یا «فورجینگ گرانتر است» کامل نیست. هزینه نهایی به تیراژ، پیچیدگی قطعه، قالب، مقدار ماده اولیه، ماشینکاری، پرداخت، کنترل کیفیت و تعداد عملیات تولید وابسته است.
ریختهگری برای قطعات پیچیده میتواند از نظر تولید فرم اولیه اقتصادی باشد؛ زیرا بخش زیادی از هندسه مستقیماً در قالب ایجاد میشود. در مقابل، اگر همان قطعه با فورج تولید شود و سپس به ماشینکاری گسترده نیاز داشته باشد، ممکن است هزینه عملیات تکمیلی افزایش پیدا کند.
فورجینگ نیز در تولید سری میتواند مزایای اقتصادی خود را داشته باشد، بهخصوص زمانی که قطعه هندسه مناسبی برای فورج داشته باشد و تعداد تولید توجیهکننده هزینه قالب و آمادهسازی باشد. انجمن صنعت فورج نیز به نقش حجم تولید و کاهش عملیات ثانویه در اقتصاد تولید فورج اشاره میکند.
بنابراین برای قیمتگذاری یک یراق سفارشی، بهتر است نقشه، تعداد، متریال، پرداخت و روش نصب همزمان بررسی شوند.
کدام روش برای تولید سفارشی مناسبتر است؟
وقتی قطعه بهصورت سفارشی طراحی میشود، انتخاب فرآیند اهمیت بیشتری پیدا میکند. در این شرایط ممکن است نمونه اولیه با یک روش ساخته شود و پس از بررسی ابعاد، ظاهر و عملکرد، روش تولید سری تغییر کند.
برای قطعات بسیار پیچیده، ریختهگری دقیق میتواند امکان نزدیکشدن به هندسه نهایی را فراهم کند. این روش در تولید قطعات معماری سفارشی مانند براکت، اتصالات، دستگیره، بست و اجزای دکوراتیو کاربرد دارد.
برای قطعاتی که فرم نسبتاً سادهتری دارند اما نیاز مکانیکی بالاتری دارند، فورجینگ میتواند گزینه قابل بررسی باشد. همچنین در بعضی پروژهها هیچکدام از این دو روش بهترین انتخاب نیستند و تولید قطعه از میلگرد یا ورق و سپس ماشینکاری یا ساخت میتواند منطقیتر باشد.
به همین دلیل، هنگام سفارش یک قطعه سفارشی بهتر است فقط نام فرآیند را تعیین نکنید. نقشه، کاربرد، بار، ظاهر، تعداد و میزان دقت موردنیاز را ارائه دهید و اجازه دهید روش ساخت بر اساس ویژگیهای واقعی قطعه انتخاب شود.
هنگام خرید یراقآلات دکوراتیو استیل به چه نکاتی توجه کنیم؟
برای خریدار، تشخیص فورج یا ریختهگری فقط یکی از معیارهاست. اگر یراق قرار است در یک نرده شیشهای، پارتیشن، درب یا سازه دکوراتیو نصب شود، تناسب آن با سیستم موجود اهمیت بیشتری دارد.
قبل از سفارش، این موارد را بررسی کنید:
- جنس و گرید استیل مشخص باشد.
- ابعاد و محل سوراخها با نقشه پروژه مطابقت داشته باشد.
- نوع اتصال و نحوه نصب مشخص باشد.
- سطح پرداخت با سایر اجزای سازه هماهنگ باشد.
- قطعه برای فضای داخلی یا خارجی متناسب با شرایط محیط انتخاب شود.
- در قطعات باربر، ظرفیت و الزامات مهندسی پروژه بررسی شود.
- اگر قطعه سفارشی است، نمونه یا نقشه نهایی قبل از تولید انبوه تأیید شود.
- در قطعاتی که ظاهر اهمیت زیادی دارد، نمونه پرداختشده قبل از تولید تعداد بالا بررسی شود.
در پروژههای معماری، حتی یک یراق باکیفیت اگر از نظر ابعاد یا پرداخت با سیستم اصلی هماهنگ نباشد، نتیجه مطلوبی ایجاد نمیکند.
استیل ریختهگری برای چه قطعات دکوراتیوی مناسب است؟
ریختهگری دقیق بهخصوص برای قطعات کوچک تا متوسطی که فرم پیچیده دارند، گزینه قابل توجهی است. براکتهای تزئینی، پایهها، بستهای شیشه، اتصالات خاص، دستگیرهها، قطعات لولا، نگهدارندهها و برخی اجزای نرده و نما را میتوان با این فرآیند تولید کرد. منابع تخصصی تولید قطعات معماری نیز همین طیف از کاربردها را برای Investment Casting معرفی میکنند.
مزیت اصلی در اینجا آزادی طراحی است. به جای اینکه چند قطعه ساده ساخته و سپس به هم متصل شوند، در بعضی طراحیها میتوان بخشهای مختلف را در یک قطعه ریختهگریشده ادغام کرد. این کار ممکن است تعداد اتصالات و عملیات مونتاژ را کاهش دهد.
با این حال، برای قطعاتی که باید بار قابل توجهی تحمل کنند، فرم پیچیده بهتنهایی دلیل کافی برای انتخاب ریختهگری نیست. طراحی مهندسی، جنس، روش تولید و کنترل کیفیت باید در کنار هم ارزیابی شوند.
فورجینگ برای چه نوع اتصالاتی مزیت بیشتری دارد؟
فورجینگ زمانی ارزش بیشتری پیدا میکند که خواص مکانیکی و قابلیت اطمینان قطعه در اولویت باشند. فرآیند فورج میتواند جریان دانه را در امتداد هندسه قطعه شکل دهد و در مقایسه با قطعات ریختهگری، خواص مکانیکی قابل پیشبینیتری در بسیاری از کاربردها ایجاد کند.
در یراقآلات دکوراتیو، این ویژگی زمانی اهمیت پیدا میکند که قطعه فقط نقش تزئینی نداشته باشد و در انتقال نیرو یا تحمل بار نیز نقش داشته باشد. پایههای خاص، اتصالات تحت بار، قطعاتی که در معرض ضربه یا بارهای تکراری قرار دارند و برخی اجزای مکانیکی میتوانند از این منظر نیازمند بررسی جدیتر فورجینگ باشند.
با این حال، فرم قطعه باید با فرآیند فورج سازگار باشد. اگر طراحی شامل جزئیات بسیار پیچیده باشد، ممکن است هزینه قالب و عملیات تکمیلی افزایش پیدا کند. بنابراین تصمیم نهایی باید بین عملکرد مکانیکی، هندسه، تعداد تولید و هزینه تعادل ایجاد کند.
آرت استیل مکث چه نقشی در اجرای اتصالات و سازههای استیل دارد؟
در پروژههای استیل دکوراتیو، انتخاب یراق و اتصال باید با ساختار کلی سازه هماهنگ باشد. یک بست یا براکت را نمیتوان جدا از شیشه، لوله، پروفیل، نرده یا محل نصب آن ارزیابی کرد. به همین دلیل، تجربه در طراحی و ساخت مجموعه کامل میتواند در پروژههای سفارشی اهمیت زیادی داشته باشد.
آرت استیل مکث بهعنوان تأمینکننده لوله، پروفیل و ورق استیل و تولیدکننده قطعات و سازههای استیل، محصولاتی مانند نرده، پله، اسپایدر، اتصالات و سازههای سفارشی را پوشش میدهد. سایت این مجموعه همچنین خدمات ساخت نرده، درب استیل، سازههای شهری، ویترین، پارتیشن و محصولات تمام استیل را معرفی کرده است.
این ظرفیت برای پروژههایی که نیاز به هماهنگی بین متریال، یراق، اتصال و ساخت نهایی دارند، اهمیت دارد. در چنین سفارشهایی میتوان ابتدا نقشه و کاربرد قطعه را بررسی کرد و سپس درباره نوع اتصال، فرم، پرداخت و روش ساخت تصمیم گرفت؛ بهخصوص زمانی که قطعه بخشی از یک سازه سفارشی باشد.
جدول تصمیمگیری؛ ریختهگری یا فورجینگ؟
اگر بخواهیم انتخاب را ساده کنیم، میتوان از این معیارها استفاده کرد:
| نیاز پروژه | گزینهای که بیشتر ارزش بررسی دارد | دلیل |
|---|---|---|
| فرم بسیار پیچیده | ریختهگری دقیق | آزادی بیشتر در ایجاد هندسه |
| جزئیات و انحناهای متعدد | ریختهگری دقیق | امکان ایجاد فرم در قالب |
| نیاز مکانیکی بالا | فورجینگ | بهرهمندی از فرآیند شکلدهی تحت فشار |
| قطعه ساده و تحت بار | فورجینگ | امکان استفاده از ساختار مناسب فورج |
| یراق کاملاً دکوراتیو | بسته به هندسه | ظاهر و هزینه ساخت اهمیت زیادی دارند |
| قطعه سفارشی پیچیده | ابتدا بررسی ریختهگری | امکان نزدیکشدن به فرم نهایی |
| تولید سری قطعه مناسب فورج | فورجینگ | امکان توجیه هزینه قالب در تیراژ |
| قطعه دارای سطوح دقیق | هر دو + ماشینکاری | روش اولیه بهتنهایی تعیینکننده دقت نهایی نیست |
این جدول نسخه نهایی طراحی یا محاسبه مهندسی نیست؛ برای انتخاب فرآیند باید مشخصات واقعی قطعه و شرایط استفاده بررسی شود.
سوالات متداول درباره استیل ریختهگری و فورجینگ
آیا استیل فورجشده همیشه از استیل ریختهگری بهتر است؟
خیر. فورجینگ معمولاً برای کاربردهایی که خواص مکانیکی و تحمل بار اهمیت زیادی دارند مزیت دارد، اما ریختهگری برای قطعات پیچیده و دکوراتیو میتواند آزادی طراحی بیشتری ایجاد کند. انتخاب درست به هندسه، کاربرد، بارگذاری، تعداد تولید و کیفیت فرآیند بستگی دارد.
برای یراقآلات دکوراتیو استیل، ریختهگری مناسبتر است یا فورج؟
اگر قطعه فرم پیچیده و جزئیات زیادی داشته باشد، ریختهگری دقیق میتواند گزینه مناسبی باشد. اگر قطعه سادهتر ولی تحت بار یا تنش مکانیکی بیشتری باشد، فورجینگ ارزش بررسی بیشتری دارد. هیچکدام بدون شناخت کاربرد نمیتوانند بهصورت مطلق بهترین گزینه باشند.
آیا قطعات ریختهگری استیل کیفیت ظاهری خوبی دارند؟
بله، بهخصوص در ریختهگری دقیق امکان ایجاد فرمهای مناسب برای قطعات دکوراتیو وجود دارد. با این حال، ظاهر نهایی به کیفیت قالب، فرآیند تولید و عملیاتهایی مانند سنگزنی، ماشینکاری و پولیش وابسته است. برای سطح بسیار حساس، نمونه نهایی بهتر است پیش از تولید سری تأیید شود.
آیا بعد از فورجینگ نیاز به ماشینکاری وجود دارد؟
در بسیاری از قطعات، برای رسیدن به ابعاد دقیق، ایجاد سوراخ و رزوه یا آمادهسازی سطوح اتصال، عملیات ماشینکاری انجام میشود. فورجینگ شکل اولیه قطعه را ایجاد میکند، اما لزوماً تمام ویژگیهای نهایی موردنیاز برای مونتاژ را بهتنهایی ایجاد نمیکند.
برای بست شیشه و یراق نرده استیل کدام روش را انتخاب کنیم؟
ابتدا باید شکل قطعه، میزان بار، محل نصب، ابعاد، نوع اتصال و کیفیت ظاهری مشخص شود. برای فرمهای پیچیده، ریختهگری دقیق میتواند آزادی طراحی مناسبی داشته باشد؛ برای قطعاتی که عملکرد مکانیکی در اولویت است، فورجینگ نیز باید بررسی شود.
قیمت قطعه فورجشده بیشتر است یا ریختهگری؟
نمیتوان بدون بررسی پروژه یک پاسخ ثابت داد. هزینه به تعداد تولید، پیچیدگی قالب، میزان ماشینکاری، نوع استیل، پرداخت سطح و عملیات تکمیلی وابسته است. در برخی قطعات پیچیده، ریختهگری اقتصادیتر است و در تولید سری قطعات مناسب فورج، فورجینگ میتواند توجیه اقتصادی پیدا کند.