وبلاگ
خمکاری و نورد استیل؛ اجرای فرم منحنی در نرده و سازه
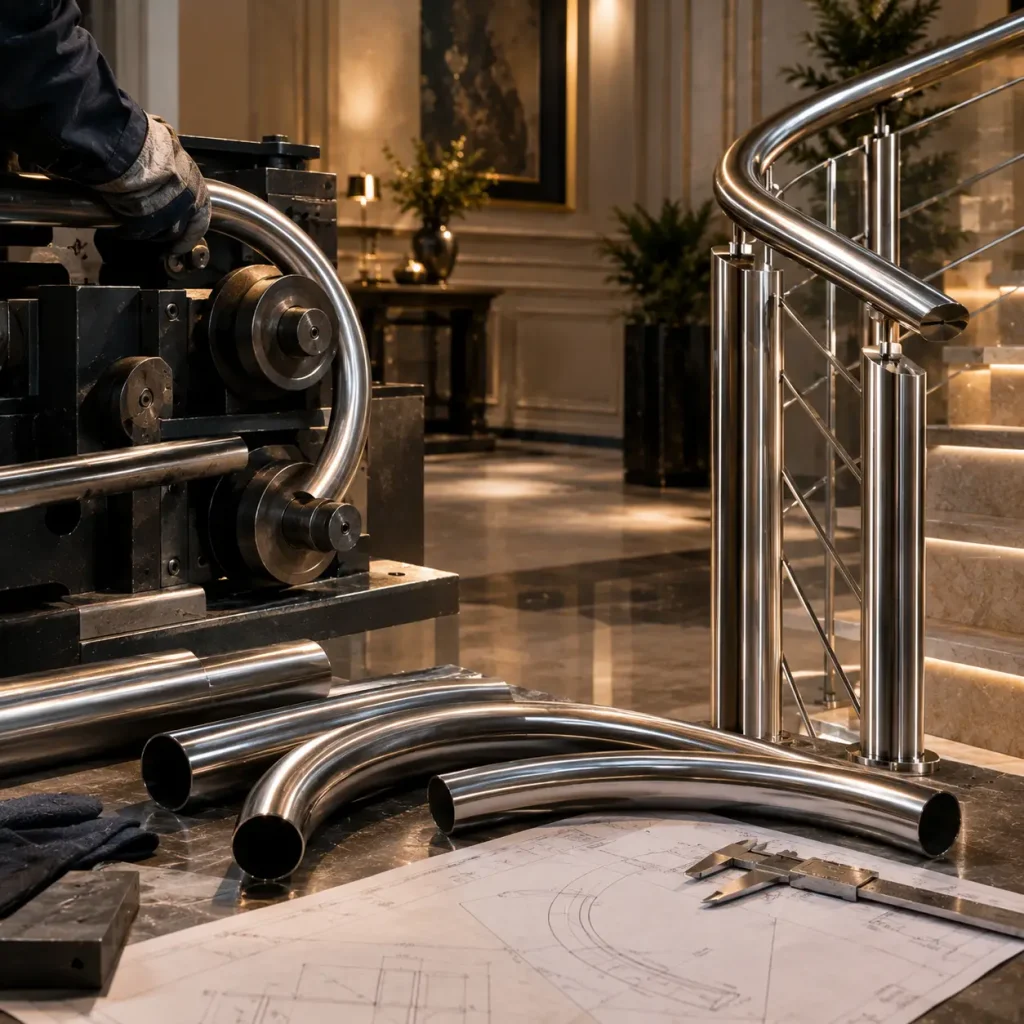
خمکاری و نورد استیل؛ چطور یک لوله یا پروفیل صاف به قوسی دقیق، یکنواخت و قابل اجرا تبدیل میشود؟ این سؤال زمانی اهمیت پیدا میکند که طراحی یک نرده، هندریل، سازه دکوراتیو یا المان معماری فقط با خطوط مستقیم قابل اجرا نباشد. ایجاد قوس روی استیل، برخلاف ظاهر ساده آن، به انتخاب روش مناسب فرمدهی، شعاع خم، نوع مقطع، ضخامت و تجهیزات وابسته است. اگر فرآیند بهدرستی انجام نشود، ممکن است لوله دچار لهیدگی، چروک، بیضیشدن یا تغییر فرم شود و نتیجه نهایی حتی پس از پرداخت و نصب نیز کیفیت مطلوبی نداشته باشد. در این مقاله تفاوت خمکاری و نورد استیل، روشهای رایج اجرای قوس، مراحل تبدیل نقشه به قطعه، خطاهای رایج و معیارهای انتخاب روش مناسب برای نرده و سازه را بررسی میکنیم. هدف این است که قبل از سفارش یا اجرای پروژه، بدانید چه اطلاعاتی باید در اختیار سازنده قرار دهید و هر فرم منحنی با چه فرآیندی منطقیتر ساخته میشود.
خمکاری و نورد استیل دقیقاً چه تفاوتی دارند؟
هر دو فرآیند برای تغییر شکل قطعات استیل استفاده میشوند، اما نتیجه و کاربردشان یکسان نیست. در خمکاری، قطعه معمولاً حول یک محور یا شعاع مشخص تغییر مسیر میدهد؛ برای نمونه، یک لوله میتواند به شکل قوس، زانویی یا مسیر چندمرحلهای درآید. در نورد، قطعه بهصورت تدریجی از میان غلتکها عبور میکند تا انحنایی پیوسته در طول آن ایجاد شود.
به زبان ساده، اگر هدف ایجاد یک تغییر جهت مشخص یا قوس نسبتاً کنترلشده در یک نقطه باشد، خمکاری گزینه رایجتری است. زمانی که یک قوس طولانی، نرم و پیوسته مانند بخشی از یک دایره یا یک دستانداز معماری بزرگ نیاز باشد، نورد غلتکی کاربرد بیشتری پیدا میکند. منابع تخصصی فرمدهی لوله نیز نورد سهغلتکی را برای قوسهای بزرگ و پیوسته و خمکاری کششی را برای خمهای دقیقتر معرفی میکنند.
نکته مهم این است که انتخاب روش نباید فقط بر اساس ظاهر طرح انجام شود. جنس استیل، قطر یا ابعاد مقطع، ضخامت، شعاع موردنیاز، تعداد قطعات و کیفیت ظاهری مورد انتظار، همگی روی انتخاب فرآیند اثر دارند.
چه فرمهایی را میتوان روی لوله و پروفیل استیل ایجاد کرد؟
قابلیت فرمدهی استیل فقط به یک قوس ساده محدود نیست. بسته به دستگاه، قالب و مشخصات قطعه میتوان مسیرهای مختلفی را برای لوله و پروفیل ایجاد کرد. قوسهای نرم برای هندریل، انحناهای بزرگ برای سازههای معماری، فرمهای U و S، خمهای چندمرحلهای و حتی برخی فرمهای چندصفحهای در پروژههای سفارشی قابل اجرا هستند. در خدمات تخصصی خمکاری لوله، حتی ایجاد انحنا در دو صفحه مختلف نیز امکانپذیر است؛ البته این نوع فرمها به کنترل دقیق جهت قطعه و ابزار مناسب نیاز دارند.
برای پروژههای معماری، یک نکته مهم وجود دارد: شکل نهایی فقط به شعاع قوس وابسته نیست. جهت قرارگیری پروفیل، محل شروع و پایان خم، نقاط اتصال و نحوه ادامه یافتن خطوط مستقیم بعد از قوس نیز باید از ابتدا مشخص شود.
برای مثال، در یک نرده منحنی راهپله، ممکن است مسیر دستگیره همزمان با شیب پله تغییر کند. در چنین شرایطی، یک قوس ساده دوبعدی الزاماً پاسخ مناسبی نیست و ممکن است نیاز به فرمدهی چندصفحهای یا ترکیب چند فرآیند وجود داشته باشد.
روشهای اصلی خمکاری لوله و پروفیل استیل
روش انتخابی باید با هندسه قطعه هماهنگ باشد. نمیتوان یک روش را برای تمام پروژهها بهترین دانست، زیرا تفاوت زیادی بین یک قوس بزرگ معماری و یک خم فشرده در یک قطعه کوچک وجود دارد.
خمکاری کششی یا Rotary Draw
در خمکاری کششی، لوله به یک قالب خم متصل میشود و با حرکت کنترلشده حول قالب شکل میگیرد. این روش برای ایجاد خمهای دقیق و قابل تکرار کاربرد دارد و در ساخت قطعاتی که زاویه و موقعیت خم اهمیت زیادی دارد، مورد توجه است.
در صورت نیاز به کنترل بهتر سطح مقطع، بهخصوص در لولههای نازکجداره یا شعاعهای فشرده، میتوان از ماندریل و تجهیزات کمکی استفاده کرد. ماندریل از داخل لوله حمایت میکند و به کاهش تغییر شکل ناخواسته در محل خم کمک میکند. منابع فنی مربوط به خمکاری لوله نیز استفاده از ماندریل را برای کنترل بیضیشدن و چروک در خمهای حساس مطرح میکنند.
نورد سهغلتکی یا Roll Bending
در نورد سهغلتکی، لوله یا پروفیل از میان غلتکها عبور کرده و با اعمال فشار تدریجی، شعاع آن تغییر میکند. این روش برای ایجاد قوسهای طولانی و شعاعهای بزرگ مناسب است؛ به همین دلیل در ساخت برخی نردههای منحنی، قابهای معماری، قوسها و سازههای دکوراتیو کاربرد دارد.
مزیت اصلی نورد در چنین پروژههایی این است که انحنا بهصورت تدریجی در طول قطعه شکل میگیرد. در مقابل، برای ایجاد یک خم بسیار فشرده یا زاویه مشخص، معمولاً روشهای دیگری کنترل بهتری ارائه میکنند.
خمکاری فشاری و هیدرولیکی
در خمکاری فشاری، قطعه توسط تجهیزات مکانیکی یا هیدرولیکی نسبت به قالب یا تکیهگاه تغییر شکل داده میشود. این روشها بسته به دستگاه و شکل قطعه میتوانند برای پروژههای مختلف استفاده شوند، اما کیفیت نتیجه به تناسب قالب با مقطع و کنترل نیروی اعمالی وابسته است.
در پروژههای معماری که ظاهر سطح اهمیت زیادی دارد، صرفاً توان دستگاه ملاک نیست. باید مشخص شود آیا روش انتخابی میتواند بدون ایجاد تغییر شکل قابل مشاهده، قوس موردنظر را ایجاد کند یا خیر.
چرا شعاع خم در طراحی نرده و سازه اهمیت زیادی دارد؟
شعاع خم یکی از اطلاعات اصلی هر پروژه منحنی است. هرچه قوس فشردهتر باشد، شکلدهی قطعه دشوارتر میشود و کنترل تغییرات سطح مقطع اهمیت بیشتری پیدا میکند. در مقابل، قوسهای بزرگ معمولاً شرایط مناسبتری برای نورد تدریجی دارند.
نکته مهم این است که «قطر لوله» بهتنهایی برای تعیین امکان خم کافی نیست. ضخامت دیواره، جنس و گرید استیل، شکل مقطع، جهت خم، ابزار دستگاه و کیفیت ظاهری موردنیاز نیز باید بررسی شوند. به همین دلیل ارائه یک عدد ثابت بهعنوان حداقل شعاع خم برای تمام لولههای استیل، بدون توجه به مشخصات قطعه، میتواند گمراهکننده باشد.
در پروژههای دقیق بهتر است شعاع مرکز به مرکز قوس، زاویه خم، طول قسمتهای مستقیم و نقاط شروع و پایان فرم در نقشه مشخص شوند. شرکتهای تخصصی خمکاری نیز برای بررسی سفارش معمولاً به نقشه، ابعاد و شعاع یا شعاعهای موردنیاز احتیاج دارند.
در خمکاری استیل چه اتفاقی برای مقطع لوله میافتد؟
وقتی یک لوله خم میشود، همه نقاط مقطع و طول آن دقیقاً به یک شکل تغییر نمیکنند. بخش بیرونی قوس تحت کشش قرار میگیرد و بخش داخلی قوس بیشتر تحت فشار است. همین اختلاف رفتار میتواند باعث تغییر شکل سطح مقطع شود.
اگر فرآیند با ابزار نامتناسب یا تنظیمات نادرست انجام شود، مشکلاتی مانند بیضیشدن، چینخوردگی قسمت داخلی قوس، فرورفتگی یا حتی آسیب سطحی ایجاد میشود. این مشکلات در قطعات دکوراتیو بیشتر به چشم میآیند، زیرا سطح استیل معمولاً در معرض دید قرار دارد و پرداخت براق یا خشدار میتواند کوچکترین ایراد هندسی را برجسته کند.
در خمهای حساس، استفاده از ماندریل یا تجهیزات کمکی میتواند کنترل بیشتری روی دیواره داخلی لوله ایجاد کند. البته اینکه چنین تجهیزاتی لازم باشد یا نه، به هندسه، ضخامت و شعاع قطعه بستگی دارد و نباید برای همه پروژهها یک نسخه واحد در نظر گرفت.
فرآیند اجرای یک نرده یا سازه منحنی از نقشه تا نصب
فرم منحنی موفق از مرحله ساخت دستگاه شروع نمیشود؛ از طراحی درست آغاز میشود. پیش از فرمدهی، باید مشخص شود قطعه دقیقاً چه مسیری را طی میکند و در زمان نصب چگونه با سایر اجزای سازه هماهنگ خواهد شد.
۱. بررسی نقشه و تعیین هندسه
در این مرحله شعاعها، زاویهها، طول قطعات مستقیم، نقاط اتصال و جهت قرارگیری مقطع مشخص میشوند. برای فرمهای پیچیده، یک طرح ساده دستی همیشه برای تولید کافی نیست و ممکن است نیاز به نقشه دقیقتر یا فایل طراحی وجود داشته باشد.
۲. انتخاب مقطع و متریال
قطر یا ابعاد پروفیل، ضخامت و گرید استیل باید متناسب با کاربری پروژه بررسی شود. انتخاب متریال فقط بر اساس قابلیت خمشدن انجام نمیشود؛ شرایط محیط، ظاهر موردنظر و نیاز سازه نیز اهمیت دارند.
۳. انتخاب روش فرمدهی
در این مرحله مشخص میشود قطعه با خمکاری کششی، نورد غلتکی، خمکاری هیدرولیکی یا روش دیگری ساخته شود. برای قوسهای بزرگ، نورد معمولاً منطقیتر است؛ در حالی که خمهای مشخص و فشرده میتوانند به تجهیزات خمکاری دقیقتر نیاز داشته باشند.
۴. اجرای فرم و کنترل قطعه
بعد از فرمدهی، قطعه باید از نظر شعاع، جهت، ابعاد و یکنواختی قوس بررسی شود. این مرحله بهخصوص در پروژههایی که چند قطعه مشابه دارند اهمیت دارد؛ زیرا اختلاف جزئی بین قطعات میتواند هنگام مونتاژ خود را نشان دهد.
۵. برش، اتصال، پرداخت و نصب
پس از تأیید فرم، قطعات برای برش نهایی، سوراخکاری، اتصال و پرداخت آماده میشوند. در پروژههای معماری، هماهنگی پرداخت سطح در طول قطعه اهمیت زیادی دارد تا قسمت خمشده از بخش مستقیم متفاوت دیده نشود.
خمکاری و نورد برای کدام پروژههای استیل مناسب است؟
کاربرد فرمدهی منحنی در معماری بسیار گستردهتر از نرده راهپله است. هرجا طراحی به جای خطوط شکسته و گوشههای تیز، به یک مسیر نرم و پیوسته نیاز داشته باشد، خمکاری یا نورد میتواند بخشی از راهحل باشد.
در نردهها و هندریلهای منحنی، فرمدهی باعث میشود مسیر دستگیره بدون تعداد زیاد اتصالات و شکستهای ظاهری ادامه پیدا کند. در سازههای دکوراتیو نیز میتوان از قوس برای ایجاد قاب، فریم، المان شهری یا اجزای سفارشی استفاده کرد.
از دیگر کاربردها میتوان به فرمدهی اجزای مبلمان فلزی، قابهای معماری، سازههای نمایشگاهی، تجهیزات تجاری و برخی قطعات سفارشی اشاره کرد. مجموعههای تخصصی خمکاری لوله نیز خدمات خود را برای نرده، سازههای معماری، مبلمان و قطعات سفارشی ارائه میکنند.
برای ArtSteelMax این موضوع اهمیت ویژهای دارد، چون مجموعه در کنار تأمین لوله، پروفیل و ورق استیل، در طراحی و ساخت نرده، پله، سازههای شهری، ویترین، پارتیشن و سازههای سفارشی فعالیت میکند.
مقایسه روشهای خمکاری و نورد استیل
انتخاب روش مناسب باید بر اساس شکل قطعه انجام شود، نه صرفاً نام دستگاه. جدول زیر یک راهنمای اولیه برای تصمیمگیری است:
| روش | مناسب برای | مزیت اصلی | محدودیت یا نکته مهم |
|---|---|---|---|
| خمکاری کششی | خمهای دقیق و مشخص | کنترل مناسب مسیر و زاویه | برای هر شعاعی اقتصادی یا مناسب نیست |
| خمکاری با ماندریل | لولههای حساس و خمهای فشردهتر | کنترل بهتر تغییر شکل مقطع | نیازمند تجهیزات و تنظیم دقیقتر |
| نورد سهغلتکی | قوسهای بزرگ و پیوسته | ایجاد انحنای نرم در طول قطعه | برای گوشه یا خم بسیار فشرده مناسب نیست |
| خمکاری هیدرولیکی | برخی مقاطع و پروژههای صنعتی | نیروی فرمدهی بالا | نتیجه به قالب و تنظیمات وابسته است |
| خمکاری دستی | پروژههای کوچک و ساده | تجهیزات سادهتر | تکرارپذیری و دقت محدودتر |
این جدول برای انتخاب اولیه است و جای بررسی نقشه و مشخصات واقعی قطعه را نمیگیرد؛ زیرا رفتار یک لوله با لوله دیگر حتی در ظاهر مشابه میتواند به دلیل تفاوت ضخامت، جنس و هندسه متفاوت باشد.
مهمترین خطاها در اجرای فرم منحنی استیل
بخش زیادی از مشکلات پروژههای منحنی قبل از شروع عملیات فرمدهی ایجاد میشوند. یکی از رایجترین خطاها، مشخص نبودن شعاع دقیق است. وقتی فقط گفته میشود «این لوله را قوسی کنید»، سازنده اطلاعات کافی برای ایجاد فرم تکرارپذیر ندارد.
اشتباه دیگر، انتخاب دستگاه پیش از بررسی هندسه قطعه است. دستگاه باید به نیاز پروژه پاسخ دهد، نه اینکه پروژه صرفاً بر اساس توانایی یک دستگاه تغییر کند.
بیتوجهی به جهت پروفیل نیز میتواند نتیجه را تغییر دهد. در پروفیلهای غیرگرد، جهت قرارگیری مقطع روی نحوه خمشدن اثر دارد و حتی نورد یا خم در دو جهت مختلف میتواند رفتار متفاوتی ایجاد کند. منابع تخصصی خمکاری پروفیلهای تخت و بیضی نیز تفاوت رفتار مقطع در صفحات مختلف را مورد توجه قرار میدهند.
اشتباه مهم دیگر، ارزیابی نکردن قطعه بعد از فرمدهی است. ممکن است شعاع کلی درست به نظر برسد، اما مقطع در چند نقطه دچار تغییر شکل شده باشد. برای سازههای نمایان، این ایراد باید پیش از پرداخت نهایی و نصب شناسایی شود.
چگونه برای خمکاری استیل سفارش دقیقتری ثبت کنیم؟
برای دریافت برآورد و بررسی فنی دقیق، بهتر است سفارش را فقط با عنوان «خمکاری لوله استیل» ارسال نکنید. هرچه اطلاعات اولیه کاملتر باشد، احتمال رفتوبرگشت و اصلاح نقشه کمتر خواهد شد.
اطلاعات زیر برای شروع بررسی یک پروژه مفید هستند:
- نوع قطعه: لوله، پروفیل، ورق یا مقطع خاص
- ابعاد مقطع و ضخامت
- گرید استیل در صورت مشخص بودن
- شعاع یا شعاعهای موردنظر
- زاویه و جهت خم
- طول قسمتهای مستقیم قبل و بعد از قوس
- تعداد قطعات
- تصویر یا نقشه محل نصب
- نوع پرداخت نهایی مانند براق، خشدار یا سایر پرداختها
- شرایط استفاده؛ داخلی، خارجی، عمومی یا صنعتی
- اینکه قطعه نهایی فقط خم شود یا برش، سوراخکاری، اتصال و مونتاژ نیز لازم باشد
برای قوسهای پیچیده، حتی یک اسکیس دستی که شعاع و ابعاد اصلی روی آن مشخص شده باشد میتواند نقطه شروع مناسبی برای بررسی باشد؛ مجموعههای تخصصی فرمدهی نیز معمولاً برای برآورد، نقشه یا حداقل ابعاد و شعاعهای موردنظر را درخواست میکنند.
کیفیت ظاهری در نرده و سازه منحنی را چگونه کنترل کنیم؟
در سازههای استیل دکوراتیو، کیفیت فقط به این معنا نیست که قطعه از نظر هندسی خم شده باشد. ظاهر سطح، یکنواختی قوس و هماهنگی آن با قسمتهای مستقیم نیز باید بررسی شود.
برای نمونه، اگر یک هندریل با پرداخت براق ساخته شود، تغییر شکل جزئی سطح میتواند بازتاب نور را در امتداد قوس تغییر دهد و ایراد را بیشتر نمایان کند. در سطح خشدار نیز جهت و یکنواختی پرداخت اهمیت دارد.
به همین دلیل بهتر است قبل از شروع پروژه مشخص شود که ظاهر نهایی تا چه حد حساس است. قطعهای که در فضای صنعتی نصب میشود ممکن است معیارهای متفاوتی نسبت به یک نرده دکوراتیو در لابی هتل داشته باشد.
همچنین در پروژههای چندقطعهای، بهتر است قطعات از نظر شعاع و فرم با یکدیگر کنترل شوند. تکرارپذیری در چنین پروژههایی اهمیت زیادی دارد؛ زیرا اختلاف کوچک بین دو قطعه در زمان مونتاژ میتواند باعث ناهماهنگی کلی سازه شود.
خمکاری استیل در آرت استیل مکث چه کاربردی دارد؟
فرم منحنی زمانی ارزش واقعی خود را نشان میدهد که از مرحله طراحی تا ساخت نهایی، همه اجزای پروژه با یکدیگر هماهنگ باشند. در پروژهای مثل نرده منحنی، صرفاً خمکردن یک لوله کافی نیست؛ مسیر قوس باید با پایهها، اتصالات، کف یا دیوار، ادامه دستگیره و پرداخت نهایی هماهنگ شود.
آرت استیل مکث؛ مرکز ساخت سازههای تمام استیل در کنار تأمین لوله، پروفیل و ورق استیل، خدمات طراحی و ساخت قطعات و سازههایی مانند نرده، پله، سازههای شهری، ویترین، پارتیشن و سازههای سفارشی را ارائه میکند. اطلاعات موجود در سایت نیز نشان میدهد تمرکز مجموعه فقط روی فروش متریال نیست و ساخت قطعات و سازههای تمام استیل را نیز پوشش میدهد.
برای پروژهای که دارای قوس، فرم سفارشی یا چند بخش هماهنگ است، بهتر است از ابتدا نقشه و شرایط نصب بررسی شود. این کار کمک میکند روش فرمدهی، نوع مقطع و جزئیات ساخت قبل از ورود قطعه به مرحله تولید مشخص شوند.
برای انتخاب روش خمکاری چه نکاتی را بررسی کنیم؟
اگر قرار است برای نرده یا سازه استیل یک فرم منحنی سفارش دهید، سه سؤال را قبل از قیمتگیری مشخص کنید: «فرم دقیق چیست؟»، «قوس چقدر فشرده یا گسترده است؟» و «ظاهر نهایی چقدر حساس است؟»
پس از آن باید نوع مقطع و ضخامت مشخص شود. یک لوله گرد با یک پروفیل مستطیلی رفتار یکسانی ندارد. همچنین نورد یک قوس بزرگ با خمکاری یک زاویه مشخص، دو مسئله متفاوت هستند.
در مرحله بعد، باید بررسی شود که آیا قطعه پس از فرمدهی به عملیات دیگری مانند برش، سوراخکاری، اتصال یا پرداخت نیاز دارد. این موضوع روی ترتیب ساخت اثر میگذارد.
در پروژههای معماری، بهتر است قیمت تنها معیار انتخاب مجری نباشد. نمونهکارهای مشابه، توانایی اجرای فرم موردنظر، دقت در تطبیق قطعات و امکان بررسی نقشه قبل از ساخت، معیارهای کاربردیتری هستند. یک قوس زیبا روی نقشه زمانی ارزش دارد که در قطعه واقعی نیز با همان هندسه و کیفیت سطح اجرا شود.
سوالات متداول درباره خمکاری و نورد استیل
تفاوت خمکاری و نورد استیل چیست؟
خمکاری معمولاً برای ایجاد تغییر مسیر یا شعاع مشخص در قطعه استفاده میشود، در حالی که نورد غلتکی برای ایجاد قوسهای طولانی و پیوسته کاربرد بیشتری دارد. انتخاب بین این دو به هندسه قطعه، شعاع موردنیاز، نوع مقطع و شرایط پروژه بستگی دارد.
آیا لوله استیل بدون لهیدگی قابل خمکاری است؟
بله، اما نتیجه به مشخصات لوله و روش فرمدهی بستگی دارد. در خمهای حساس، انتخاب قالب مناسب و در صورت نیاز استفاده از ماندریل میتواند به کنترل تغییر شکل مقطع کمک کند. ضخامت، قطر و شعاع نیز باید پیش از انتخاب روش بررسی شوند.
نورد برای ساخت نرده استیل منحنی مناسب است؟
برای نردههایی که دارای قوسهای بزرگ و پیوسته هستند، نورد میتواند گزینه مناسبی باشد. این روش بهتدریج انحنا را در طول لوله ایجاد میکند. برای خمهای فشرده یا تغییر جهتهای دقیق، ممکن است روش دیگری کنترل بهتری داشته باشد.
آیا میتوان پروفیل استیل را هم مانند لوله خم کرد؟
بله، اما رفتار پروفیل به شکل مقطع و جهت قرارگیری آن وابسته است. پروفیلهای گرد، مربعی، مستطیلی یا بیضی هنگام خمشدن واکنش یکسانی ندارند و برای رسیدن به فرم مطلوب باید روش و ابزار متناسب با مقطع انتخاب شود.
برای سفارش خمکاری استیل چه اطلاعاتی لازم است؟
ابعاد مقطع، ضخامت، جنس یا گرید در صورت مشخص بودن، شعاع خم، زاویه، طول قطعه، تعداد، جهت فرم و محل نصب اطلاعات اصلی هستند. برای فرمهای پیچیده، ارائه نقشه یا حتی یک طرح دارای اندازهگذاری، بررسی و قیمتگذاری را دقیقتر میکند.
آیا خمکاری میتواند ظاهر استیل را تغییر دهد؟
بسته به روش، ابزار و مشخصات قطعه، امکان ایجاد تغییرات سطحی یا تغییر شکل مقطع وجود دارد. در پروژههای دکوراتیو، بهتر است از ابتدا کیفیت ظاهری مورد انتظار مشخص شود تا روش فرمدهی و مراحل پرداخت متناسب با آن انتخاب شوند.