وبلاگ
جوشکاری استیل چیست؟ روشها، تجهیزات و نکات مهم
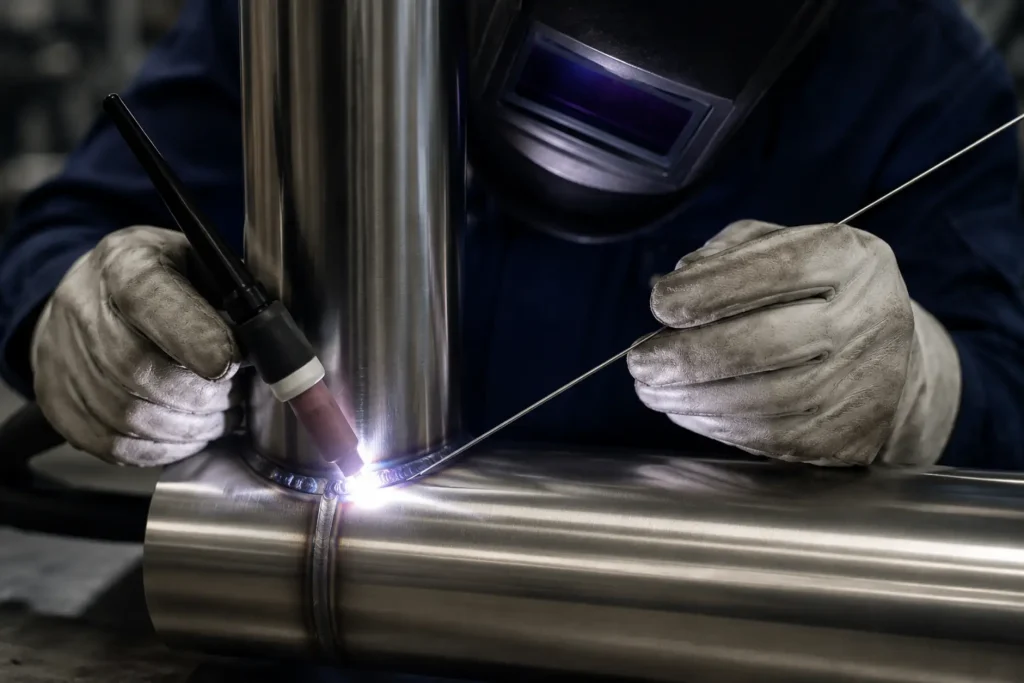
جوشکاری استیل چیست؟ این فرآیند یکی از روشهای اصلی اتصال قطعات و ورقهای فولاد زنگنزن است که کیفیت آن فقط به قدرت دستگاه جوش وابسته نیست؛ نوع استیل، ضخامت قطعه، روش جوشکاری، گاز محافظ، فیلر، میزان حرارت و حتی تمیزکاری سطح، همگی روی نتیجه نهایی اثر میگذارند. به همین دلیل ممکن است دو قطعه با ظاهر مشابه، در صورت اجرای نادرست جوش، از نظر دوام، مقاومت به خوردگی و کیفیت ظاهری تفاوت زیادی داشته باشند.
در پروژههایی مانند نرده و حفاظ استیل، ویترین فروشگاهی، سازههای دکوراتیو، ورقکاری، تجهیزات صنعتی و قطعات معماری، انتخاب روش مناسب اهمیت بیشتری پیدا میکند؛ زیرا علاوه بر استحکام اتصال، ظاهر جوش نیز ممکن است بخشی از کیفیت نهایی کار باشد. در این راهنما انواع روشهای رایج، تجهیزات مورد نیاز، مراحل اجرا، عیوب متداول، نکات ایمنی و معیارهای انتخاب روش و مجری را بررسی میکنیم.
جوشکاری استیل چیست و چه تفاوتی با جوش آهن دارد؟
جوشکاری استیل فرآیندی برای ایجاد اتصال دائمی بین قطعات فولاد زنگنزن است که با استفاده از حرارت، فشار یا ترکیبی از این عوامل انجام میشود. در روشهای قوسی رایج، حرارت حاصل از قوس الکتریکی باعث ذوب موضعی فلز پایه و در صورت نیاز فلز پرکننده میشود و پس از سرد شدن، اتصال شکل میگیرد.
تفاوت اصلی استیل با فولاد کربنی در رفتار آن هنگام حرارتدهی است. استنلس استیل برای حفظ مقاومت خود در برابر خوردگی به سطح و ترکیب آلیاژی مناسب وابسته است. حرارت بیش از حد، آلودگی سطح، انتخاب نامناسب فیلر یا محافظت ناکافی از ناحیه جوش میتواند کیفیت اتصال و مقاومت خوردگی اطراف جوش را کاهش دهد.
از طرف دیگر، استیل معمولاً به دلیل انبساط حرارتی و هدایت حرارتی متفاوت نسبت به فولاد کربنی، مستعد اعوجاج و تغییر شکل در اثر حرارت است. بنابراین جوشکاری آن نیازمند کنترل حرارت، آمادهسازی دقیق اتصال و مهارت اپراتور است.
انواع روشهای جوشکاری استیل کداماند؟
روش مناسب به ضخامت ورق، نوع آلیاژ، شکل قطعه، محل اجرا، میزان استحکام مورد نیاز و اهمیت ظاهر جوش بستگی دارد. هیچ روش واحدی را نمیتوان برای تمام پروژههای استیل بهترین دانست.
جوشکاری TIG یا آرگون برای استیل
جوشکاری TIG یا GTAW یکی از روشهای دقیق برای اتصال استنلس استیل است. در این فرآیند از الکترود تنگستن غیرمصرفی و گاز محافظ استفاده میشود و فلز پرکننده، در صورت نیاز، جداگانه به حوضچه جوش اضافه میشود.
کنترل بالای حرارت و امکان ایجاد جوش تمیز، TIG را برای ورقهای نازک، قطعات ظریف و پروژههایی که ظاهر اتصال اهمیت دارد مناسب میکند. در مقابل، سرعت اجرای آن نسبت به برخی روشهای دیگر کمتر است و نتیجه نهایی به مهارت جوشکار وابستگی زیادی دارد.
برای قطعات دکوراتیو استیل که جوش باید تا حد امکان تمیز و قابل پرداخت باشد، این روش معمولاً گزینهای قابل بررسی است.
جوشکاری MIG برای استیل
در روش MIG یا GMAW، سیم جوش به صورت پیوسته وارد حوضچه مذاب میشود و گاز محافظ از منطقه جوش در برابر آلودگیهای محیط محافظت میکند.
مزیت اصلی MIG سرعت و بهرهوری بالاتر آن در مقایسه با TIG است. به همین دلیل در کارگاهها و پروژههایی که حجم جوشکاری بیشتر است، میتواند انتخاب مناسبی باشد. با این حال، کیفیت ظاهری و میزان پاشش به تنظیمات دستگاه، نوع سیم، گاز و مهارت اپراتور وابسته است.
جوشکاری استیل با الکترود دستی SMAW
در جوشکاری قوسی با الکترود روکشدار، الکترود مصرفی همزمان نقش ایجاد قوس و تأمین فلز پرکننده را بر عهده دارد. این روش به تجهیزات نسبتاً سادهای نیاز دارد و برای برخی تعمیرات، کارگاهها و پروژههایی که شرایط اجرا استفاده از گاز محافظ را دشوار میکند کاربرد دارد.
برای قطعات دکوراتیو ظریف، معمولاً روشهای دقیقتر میتوانند کنترل و کیفیت ظاهری بهتری ایجاد کنند؛ بنابراین انتخاب SMAW باید متناسب با نوع پروژه انجام شود.
جوشکاری مقاومتی استیل
در جوشکاری مقاومتی، اتصال با عبور جریان الکتریکی و ایجاد حرارت در محل تماس قطعات شکل میگیرد. این روش بیشتر در تولید صنعتی و مواردی کاربرد دارد که امکان استفاده از تجهیزات و شرایط کنترلشده تولیدی وجود داشته باشد.
جوشکاری لیزری استیل
جوشکاری لیزری از انرژی متمرکز لیزر برای ایجاد اتصال استفاده میکند و میتواند جوشهایی دقیق با ناحیه حرارتی محدود ایجاد کند. این روش بیشتر در کاربردهای تخصصی و تولیداتی که دقت بالا، سرعت و کنترل ناحیه حرارت اهمیت دارد مطرح است.
هزینه تجهیزات و نیاز به کنترل دقیق فرآیند باعث میشود استفاده از آن برای هر پروژهای توجیه اقتصادی نداشته باشد.
جدول مقایسه روشهای جوشکاری استیل
| روش | دقت و کنترل | سرعت اجرا | مناسب برای | اهمیت ظاهر جوش |
|---|---|---|---|---|
| TIG | بسیار بالا | متوسط تا پایین | ورق نازک، قطعات ظریف و دقیق | بسیار زیاد |
| MIG | خوب | بالا | کارهای تولیدی و حجم بیشتر | متوسط تا خوب |
| SMAW | متوسط | متوسط | تعمیرات و برخی سازهها | متوسط |
| مقاومتی | بالا در تولید کنترلشده | بالا | تولید صنعتی و اتصال قطعات مناسب | وابسته به طراحی |
| لیزری | بسیار بالا | بالا در کاربرد مناسب | پروژههای تخصصی و دقیق | زیاد |
این جدول یک مقایسه عمومی است؛ انتخاب نهایی باید بر اساس جنس و ضخامت واقعی قطعه، طراحی اتصال، شرایط اجرا و الزامات پروژه انجام شود.
برای جوشکاری استیل چه تجهیزاتی لازم است؟
تجهیزات مورد نیاز بر اساس روش انتخابی تغییر میکند. برای یک پروژه TIG، تجهیزات مورد نیاز با پروژه MIG یا جوشکاری الکترودی یکسان نیست. با این حال، چند گروه ابزار در بیشتر پروژهها اهمیت دارند.
دستگاه جوش
دستگاه باید با فرآیند مورد نظر و شرایط کاری سازگار باشد. دستگاه TIG، MIG و SMAW هرکدام برای شرایط متفاوتی طراحی شدهاند و قابلیتهای آنها یکسان نیست.
در پروژههای ظریف، کنترل مناسب پارامترهای جوش اهمیت زیادی دارد؛ زیرا حرارت بیش از اندازه میتواند باعث تغییر شکل، تغییر رنگ و آسیب به ظاهر قطعه شود.
گاز محافظ و تجهیزات مربوط به آن
در روشهایی مانند TIG و MIG، گاز محافظ وظیفه محافظت از حوضچه مذاب در برابر محیط اطراف را بر عهده دارد. نوع گاز و تنظیم دبی آن باید با فرآیند، نوع متریال و شرایط کار هماهنگ باشد.
محافظت نامناسب میتواند باعث اکسیداسیون، افت کیفیت ظاهری و افزایش احتمال برخی عیوب جوش شود.
فیلر، سیم جوش و الکترود
انتخاب فلز پرکننده نباید صرفاً بر اساس در دسترس بودن انجام شود. نوع استیل پایه، شرایط سرویس، الزامات مکانیکی و خوردگی و نوع فرآیند جوشکاری در انتخاب ماده پرکننده مؤثر هستند.
در پروژههای حساس، تطبیق فیلر با متریال پایه و دستورالعمل فنی پروژه اهمیت ویژهای دارد.
ابزارهای آمادهسازی و پرداخت
سنگ فرز، ابزار برش، برس مناسب استیل، تجهیزات پرداخت و ابزارهای اندازهگیری از جمله وسایلی هستند که ممکن است در مراحل مختلف مورد استفاده قرار گیرند.
نکته مهم این است که ابزارهای مورد استفاده برای آمادهسازی استیل نباید باعث انتقال آلودگیهای فلزی به سطح آن شوند؛ زیرا آلودگی سطح میتواند در عملکرد خوردگی استیل مشکل ایجاد کند.
مراحل اجرای صحیح جوشکاری استیل
کیفیت جوش از لحظه روشن شدن دستگاه تعیین نمیشود. بخش قابل توجهی از نتیجه به آمادهسازی قبل از جوش و عملیات بعد از آن مربوط است.
۱. شناسایی نوع و ضخامت استیل
ابتدا باید مشخص شود قطعه از چه گریدی ساخته شده و ضخامت آن چقدر است. 304، 316 و سایر گریدهای استنلس استیل ممکن است در شرایط جوشکاری رفتار متفاوتی داشته باشند.
اگر نوع متریال مشخص نباشد، انتخاب روش جوش و فیلر نیز میتواند با خطا همراه شود.
۲. آمادهسازی و تمیزکاری سطح
چربی، گردوغبار، رطوبت و آلودگیهای سطحی باید قبل از شروع کار تا حد مناسب حذف شوند. تمیز بودن محل اتصال به پایداری فرآیند و کیفیت نهایی کمک میکند.
در این مرحله استفاده از ابزار آلوده به فولاد کربنی نیز باید کنترل شود تا ذرات آهن روی سطح استیل باقی نمانند.
۳. فیتآپ و تثبیت قطعات
قطعات باید قبل از جوش در موقعیت صحیح قرار گرفته و در صورت نیاز با فیکسچر یا روش مناسب ثابت شوند. فاصله نامناسب بین دو قطعه میتواند روی شکل حوضچه، میزان نفوذ و ظاهر اتصال اثر بگذارد.
برای سازههایی که ابعاد دقیق اهمیت دارد، این مرحله علاوه بر کیفیت جوش، روی هندسه نهایی محصول نیز تأثیر مستقیم دارد.
۴. انتخاب فرآیند و تنظیم پارامترها
جریان، ولتاژ، سرعت حرکت، گاز محافظ، نوع الکترود یا فیلر و سایر پارامترها باید متناسب با پروژه تنظیم شوند. استفاده از یک تنظیم ثابت برای تمام ضخامتها و قطعات رویکرد درستی نیست.
۵. اجرای جوش با کنترل حرارت
اپراتور باید از ورود حرارت غیرضروری به قطعه جلوگیری کند. کنترل توالی جوش و استفاده از روش مناسب تثبیت قطعه میتواند به کاهش اعوجاج کمک کند.
۶. بازرسی و پرداخت نهایی
پس از پایان جوش، اتصال باید از نظر ظاهری و در صورت نیاز از نظر فنی بررسی شود. بسته به کاربرد، ممکن است سنگزنی، پرداخت، برسکاری یا عملیات تمیزکاری پس از جوش نیز انجام شود.
چرا جوش استیل تغییر رنگ میدهد؟
تغییر رنگ اطراف محل جوش یکی از مشکلاتی است که در پروژههای استیل، بهخصوص کارهای دکوراتیو، بهسرعت قابل مشاهده است. این تغییر رنگ معمولاً با حرارت و اکسیداسیون سطح در ارتباط است و شدت آن به شرایط اجرای جوش وابسته است.
هاله حرارتی فقط یک مسئله ظاهری نیست. در پروژههایی که مقاومت خوردگی اهمیت دارد، وضعیت سطح پس از جوش باید جدی گرفته شود. به همین دلیل پس از اتمام کار، بسته به نوع پروژه ممکن است به عملیات تمیزکاری و پرداخت نیاز باشد.
استفاده از گاز محافظ مناسب، کنترل حرارت، تمیز بودن سطح و اجرای صحیح فرآیند میتواند احتمال ایجاد تغییر رنگ شدید را کاهش دهد. برای قطعاتی که ظاهر سطح اهمیت بالایی دارد، مرحله پرداخت پس از جوش نیز باید از ابتدا در طراحی و برآورد پروژه در نظر گرفته شود.
عیوب رایج جوشکاری استیل چیست؟
عیب جوش همیشه به معنای خراب بودن کل قطعه نیست، اما باید علت آن شناسایی شود؛ زیرا برخی ناپیوستگیها میتوانند عملکرد اتصال را تحت تأثیر قرار دهند.
تخلخل در جوش
تخلخل به شکل حفرههایی در فلز جوش دیده میشود و میتواند با آلودگی، رطوبت یا محافظت ناکافی از حوضچه جوش مرتبط باشد. تمیزکاری مناسب و کنترل شرایط گاز محافظ از اقدامات مهم پیشگیرانه هستند.
اعوجاج و تاببرداشتن
حرارت موضعی باعث انبساط و سپس انقباض قطعه میشود. در ورقها و قطعات نازک، این موضوع میتواند به تغییر شکل محسوس منجر شود. تثبیت قطعه، توالی مناسب جوش و کنترل حرارت از راهکارهای مورد استفاده برای کاهش این مشکل هستند.
سوختگی یا ذوب بیش از حد لبه
اگر انرژی ورودی بیش از ظرفیت محل اتصال باشد، ممکن است لبهها بیش از اندازه ذوب شوند. تنظیم صحیح پارامترها و انتخاب روش مناسب به کنترل این مشکل کمک میکند.
ترک
ترک از عیوبی است که در صورت مشاهده باید جدی گرفته شود. علت ترک میتواند به نوع آلیاژ، طراحی اتصال، شرایط حرارتی، ماده پرکننده و پارامترهای فرآیند مربوط باشد و برای تشخیص دقیق آن باید شرایط پروژه بررسی شود.
اکسیداسیون و تغییر رنگ شدید
ظاهر تیره یا رنگی اطراف جوش میتواند نشانه محافظت ناکافی یا حرارت نامناسب باشد. در پروژههای حساس، وضعیت سطح بعد از جوش باید بررسی و در صورت نیاز اصلاح شود.
جوشکاری استیل برای نرده، ویترین و سازههای دکوراتیو
در پروژههای معماری و دکوراسیون، جوشکاری فقط برای ایجاد یک اتصال محکم انجام نمیشود؛ ظاهر اتصال نیز بخشی از نتیجه نهایی است. این مسئله در محصولاتی مانند نرده استیل، ویترین فروشگاهی، سازههای دکوراتیو، میزهای استیل، پارتیشن و برخی اجرای ورق استیل اهمیت بیشتری دارد.
برای مثال، ممکن است یک اتصال از نظر مکانیکی عملکرد قابل قبولی داشته باشد اما به دلیل پاشش، هاله حرارتی، سنگزنی نامناسب یا موجدار شدن سطح، از نظر ظاهری مطلوب نباشد.
بنابراین در چنین پروژههایی بهتر است قبل از اجرا درباره سه موضوع تصمیمگیری شود:
- آیا محل جوش در معرض دید قرار دارد؟
- آیا جوش باید بعد از اجرا پرداخت و یکدست شود؟
- آیا قطعه علاوه بر ظاهر، بار یا نیروی مشخصی را تحمل میکند؟
پاسخ این سه سؤال میتواند روی انتخاب روش جوش، نوع اتصال، ترتیب اجرا و عملیات پرداخت اثر بگذارد.
چگونه روش مناسب جوشکاری استیل را انتخاب کنیم؟
انتخاب روش جوش باید از خود پروژه شروع شود، نه از دستگاهی که در کارگاه موجود است. چند عامل اصلی در این تصمیم نقش دارند.
ضخامت قطعه
ورق نازک معمولاً به کنترل حرارت بیشتری نیاز دارد، در حالی که قطعات ضخیم ممکن است به روش و آمادهسازی متفاوتی نیاز داشته باشند.
نوع استیل
گرید و ساختار استیل باید پیش از انتخاب فیلر و فرآیند مشخص شود. برای مثال، شرایط جوشکاری یک قطعه آستنیتی الزاماً با فولاد زنگنزن مارتنزیتی یکسان نیست.
ظاهر مورد انتظار
اگر جوش در نمای نهایی محصول دیده میشود، کیفیت ظاهری، میزان پاشش و قابلیت پرداخت اهمیت بیشتری پیدا میکند.
شرایط محیطی
محیط کار، دسترسی به تجهیزات، امکان استفاده از گاز محافظ، موقعیت جوش و شرایط نصب نیز میتوانند انتخاب روش را تغییر دهند.
میزان تولید و زمان اجرا
در پروژههای تولیدی با حجم بالا، سرعت و بهرهوری اهمیت بیشتری پیدا میکند؛ در حالی که برای یک قطعه سفارشی ظریف ممکن است کنترل و کیفیت سطح اولویت بالاتری داشته باشد.
هنگام سفارش خدمات جوشکاری استیل به چه نکاتی توجه کنیم؟
قیمت پایین بهتنهایی معیار مناسبی برای مقایسه خدمات جوشکاری نیست. در پروژههای استیل، بخشی از هزینه واقعی به آمادهسازی، دقت ساخت، پرداخت و اصلاحات احتمالی مربوط میشود.
پیش از سفارش بهتر است موارد زیر مشخص شوند:
- نوع و ضخامت استیل مورد استفاده چیست؟
- روش جوشکاری بر چه اساسی انتخاب شده است؟
- محل جوش در محصول نهایی دیده میشود یا خیر؟
- آیا پرداخت و تمیزکاری بعد از جوش در خدمات لحاظ شده است؟
- ابعاد و تلرانس قطعه چگونه کنترل میشوند؟
- برای جلوگیری از تاببرداشتن ورق چه تمهیداتی در نظر گرفته شده است؟
- سابقه مجری در پروژههای مشابه چقدر است؟
- آیا نمونهکار واقعی از اجرای مشابه وجود دارد؟
در پروژههای سفارشی، ارائه نقشه یا ابعاد دقیق قبل از شروع ساخت نیز میتواند از دوبارهکاری و اختلاف در نتیجه نهایی جلوگیری کند.
نکات ایمنی هنگام جوشکاری استیل
جوشکاری فرآیندی تخصصی و بالقوه خطرناک است و باید با تجهیزات حفاظت فردی و شرایط کاری مناسب انجام شود. نور شدید قوس، حرارت، جرقه و دودهای حاصل از فرآیند از جمله مواردی هستند که باید در برنامه ایمنی کارگاه در نظر گرفته شوند.
استفاده از ماسک جوشکاری مناسب، دستکش و لباس کار مقاوم در برابر حرارت، کفش ایمنی و تهویه مناسب محیط از اصول پایه ایمنی هستند. همچنین محل جوشکاری باید از مواد قابل اشتعال خالی باشد.
در محیطهای بسته، کنترل تهویه اهمیت بیشتری پیدا میکند. انتخاب تجهیزات حفاظت فردی باید بر اساس فرآیند جوشکاری و ارزیابی خطرات واقعی محیط انجام شود.
چرا انتخاب مجری در کیفیت جوش استیل اهمیت دارد؟
حتی بهترین دستگاه و متریال نیز بدون اجرای صحیح نمیتوانند نتیجه مطلوبی تضمین کنند. تنظیم دستگاه، کنترل حرکت، تشخیص رفتار حوضچه مذاب، آمادهسازی اتصال و پرداخت نهایی، همگی به تجربه و مهارت اپراتور وابستهاند.
این موضوع در پروژههای معماری اهمیت بیشتری دارد؛ زیرا معمولاً محصول نهایی هم باید از نظر عملکردی قابل اعتماد باشد و هم از نظر ظاهری تمیز اجرا شود.
برای همین هنگام انتخاب مجری، بهتر است به جای تمرکز صرف بر قیمت، نمونهکارهای واقعی، نوع تجهیزات، تجربه در اجرای پروژه مشابه و کیفیت پرداخت نهایی را نیز بررسی کنید.
اگر پروژه شما شامل نرده استیل، ورقکاری، ویترین استیل، پارتیشن، سازههای استیل یا اجرای سفارشی استیل است، میتوانید برای بررسی نوع اجرا و برآورد پروژه از خدمات تخصصی ArtSteelMax استفاده کنید. در چنین پروژههایی، انتخاب روش ساخت و جوشکاری باید از مرحله طراحی و انتخاب متریال با نیاز نهایی محصول هماهنگ شود.
جمعبندی؛ بهترین روش جوشکاری استیل کدام است؟
بهترین روش جوشکاری استیل یک پاسخ ثابت برای تمام پروژهها ندارد. TIG برای بسیاری از اتصالات دقیق و ظریف گزینهای مناسب است، MIG میتواند در پروژههای با حجم و سرعت بالاتر مزیت داشته باشد و SMAW نیز در برخی شرایط کارگاهی و تعمیراتی کاربرد خود را دارد. روشهای مقاومتی و لیزری نیز در کاربردهای تخصصی و تولیدی مورد استفاده قرار میگیرند.
انتخاب درست زمانی اتفاق میافتد که نوع استیل، ضخامت، طراحی اتصال، شرایط محیط، میزان استحکام مورد نیاز، ظاهر نهایی و هزینه اجرا همزمان بررسی شوند.
از طرف دیگر، کیفیت جوش فقط به مرحله ذوب و اتصال محدود نیست. آمادهسازی سطح، کنترل حرارت، جلوگیری از آلودگی، محافظت مناسب، بازرسی و پرداخت پس از جوش نیز بخشی از فرآیند هستند. به همین دلیل برای پروژههای استیل سفارشی، انتخاب مجری باتجربه میتواند به اندازه انتخاب متریال و روش جوش اهمیت داشته باشد.
سوالات متداول درباره جوشکاری استیل
بهترین روش جوشکاری استیل چیست؟
بهترین روش به نوع استیل، ضخامت، طراحی اتصال و کاربرد قطعه بستگی دارد. TIG برای بسیاری از کارهای ظریف و دارای اهمیت ظاهری مناسب است، در حالی که MIG یا SMAW ممکن است برای شرایط و حجمهای کاری متفاوت گزینه بهتری باشند.
آیا استیل را میتوان با دستگاه جوش معمولی جوش داد؟
بسته به نوع فرآیند و الکترود مورد استفاده، برخی گریدهای استیل را میتوان با جوشکاری قوسی دستی متصل کرد. با این حال، انتخاب دستگاه، الکترود و تنظیمات باید بر اساس نوع استیل و شرایط اتصال انجام شود.
چرا محل جوش استیل سیاه یا رنگی میشود؟
حرارت جوش میتواند باعث اکسیداسیون سطح اطراف اتصال و ایجاد هاله حرارتی شود. شدت این تغییر رنگ به شرایط اجرای جوش و میزان محافظت بستگی دارد و در صورت نیاز باید با روش مناسب تمیزکاری و پرداخت شود.
آیا جوشکاری استیل باعث زنگزدگی میشود؟
خود فرآیند جوشکاری لزوماً به معنای زنگزدن استیل نیست، اما حرارت، آلودگی سطح، تمیزکاری نامناسب و آسیب به شرایط سطحی میتواند مقاومت خوردگی ناحیه جوش را کاهش دهد. اجرای صحیح و عملیات مناسب پس از جوش اهمیت دارد.
جوشکاری TIG بهتر است یا MIG؟
هیچکدام بهصورت مطلق بهتر نیستند. TIG معمولاً کنترل و ظرافت بیشتری ارائه میدهد، در حالی که MIG میتواند برای سرعت و حجم تولید بالاتر مناسبتر باشد. نوع پروژه تعیین میکند کدام روش منطقیتر است.
آیا بعد از جوشکاری استیل نیاز به پرداخت وجود دارد؟
اگر ظاهر سطح اهمیت داشته باشد، معمولاً ممکن است به تمیزکاری، سنگزنی، برسکاری یا پرداخت نیاز باشد. میزان عملیات پس از جوش به نوع اتصال، کیفیت اجرای جوش و ظاهر مورد انتظار محصول بستگی دارد.